Termék rövid leírása
Prémium, varratmentes rézcső, különösen a hűtési és HVAC-vezetékrendszerekhez tervezve. Magas tisztasági fok, kiváló hővezetőképesség, erős nyomásállóság és kitűnő korrózióállóság jellemzi. A sima belső felület csökkenti a hűtőközeg áramlási ellenállását, és megakadályozza a vezeték eldugulását. Széles körben használják hűtőközeg-keringésre, hőcserére és vezetékcsatlakozásra; ideális klímaberendezésekhez, fagyasztókhoz, hűtőtárolókhoz és hűtőberendezések OEM-projektekhez.
Termék részletes leírása
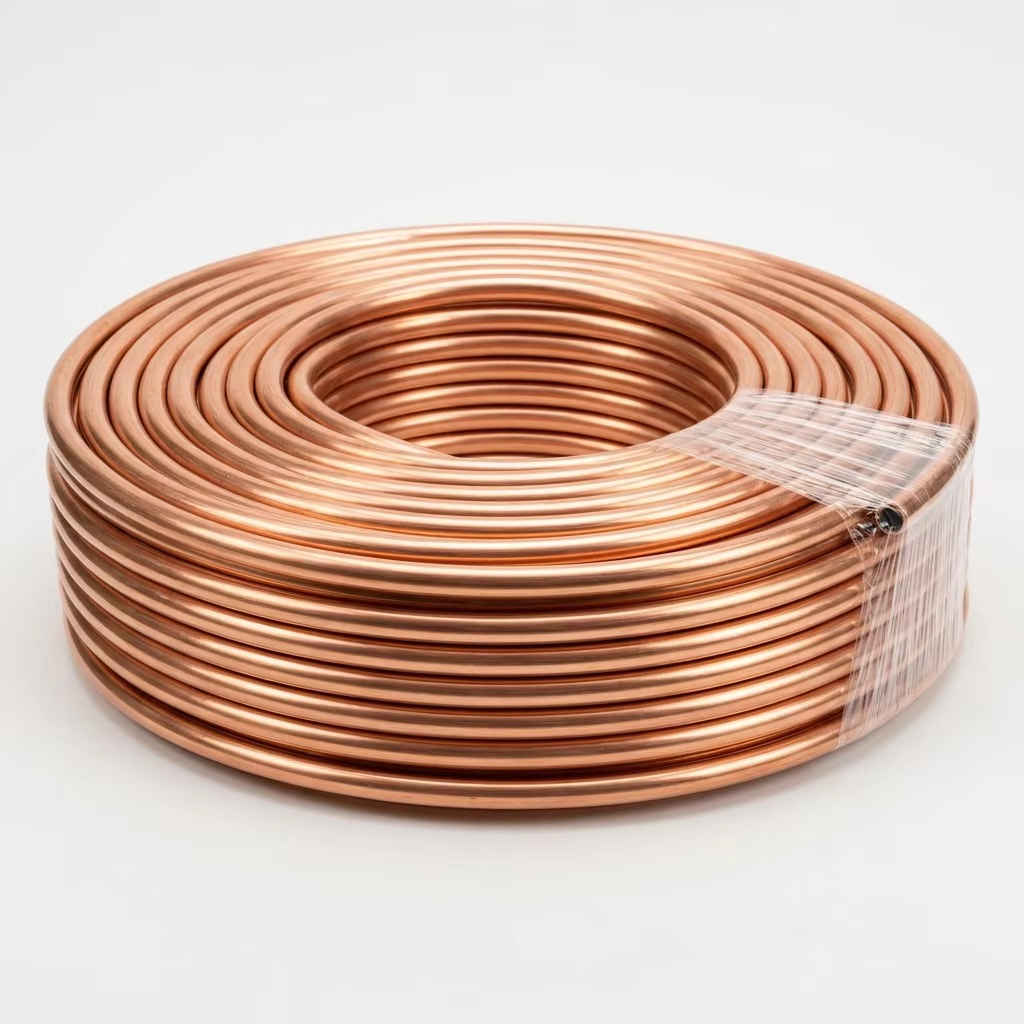
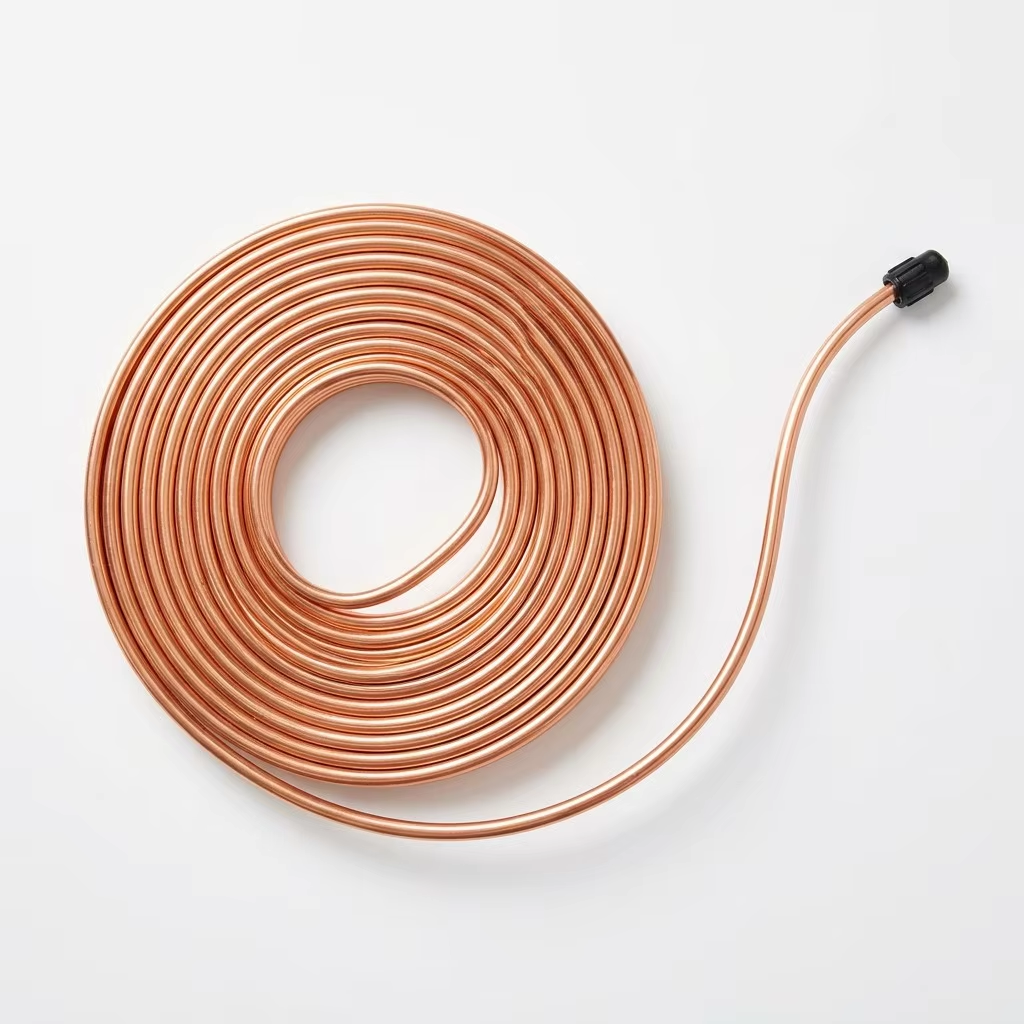
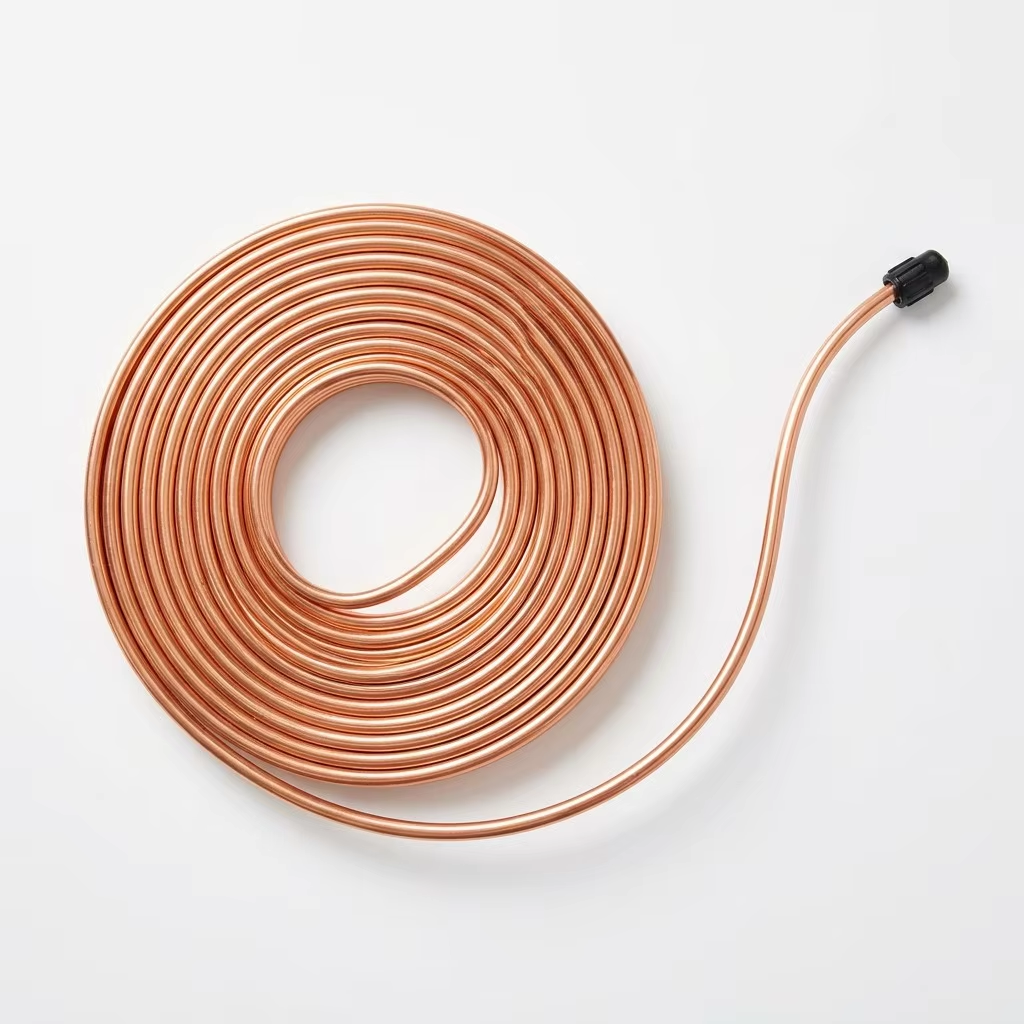
Ez az a rézcső, amely összeköti a beltéri és kültéri egységeket – a hűtőközeg útvonala a párologtató és a kondenzátor között. A csövet 99,9%-os tisztaságú elektrolitikus rézkatódból (C12200 / Cu-DHP) gyártják, amelyet ASTM B280 szabvány szerinti tűrések mellett lyukasztanak és hidegen húznak, így készülnek el a varratmentes, precíziós csövek. Minden tekercset zsírtalanítanak a húzási kenőanyagok eltávolítására (a maradék olaj mennyisége kevesebb, mint 20 mg/m²), szárító kemencében szárítanak, száraz nitrogénnel fújnak át, majd műanyag végkupakkal és PE fóliával burkolva zárják le. A csövek tisztán, szárazon és üzemkészen érkeznek a helyszínre – nincs szükség flusholásra, nincs szennyeződésveszély, és nincsenek visszahívások. Szokásos 15 m és 30 m-es „pancake” tekercsekben kapható, minden átmérőben elérhető 1 HP-tól 10 HP-ig terjedő split, VRF és kereskedelmi hűtési rendszerekhez.
Kulcsfontosságú kiemelések
99,9%-os tisztaságú C12200 foszforral dezoxigenált, varratmentes réz – megfelel az ASTM B280 szabványnak
Zsírtalanított és szárított: maradék olaj <20 mg/m², nedvességmentes belső felület
Nitrogénnel átfújt és végkupakkal lezárt – tiszta és zárva a telepítésig
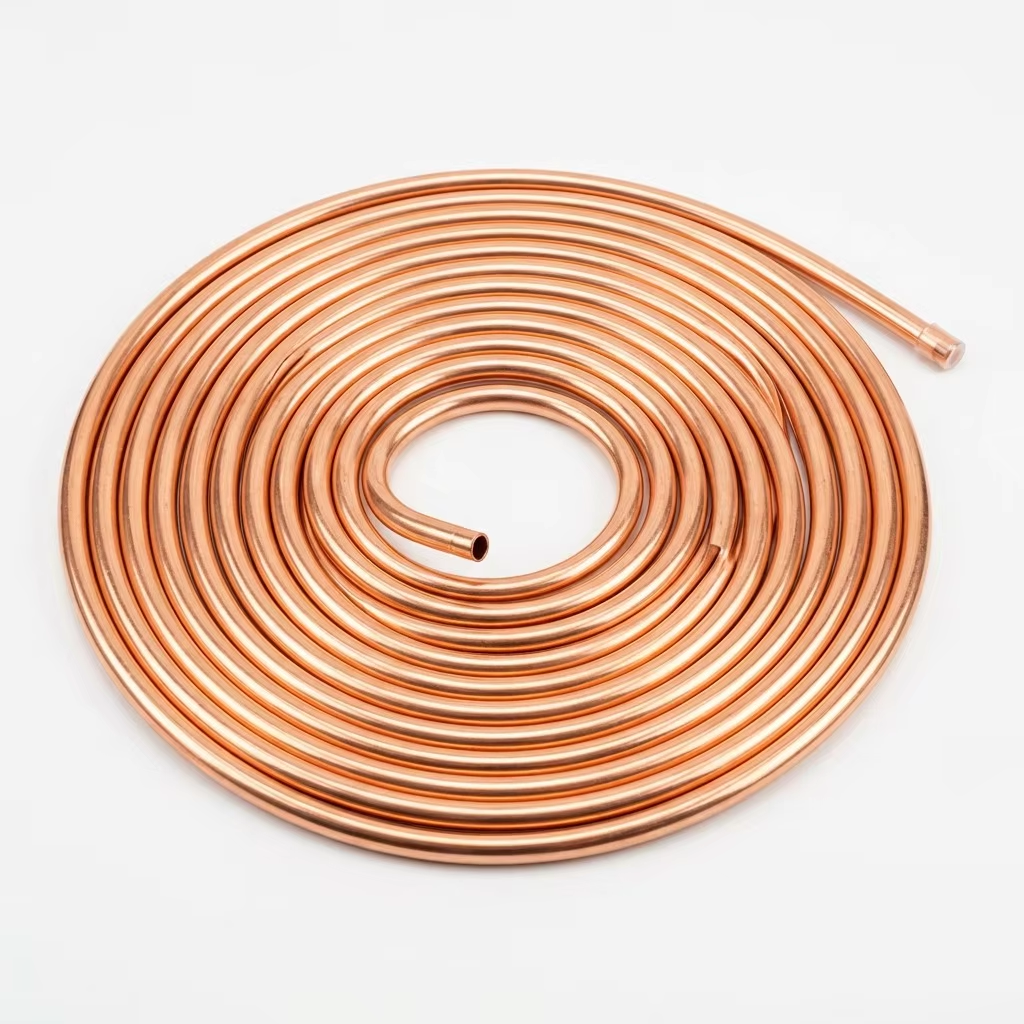
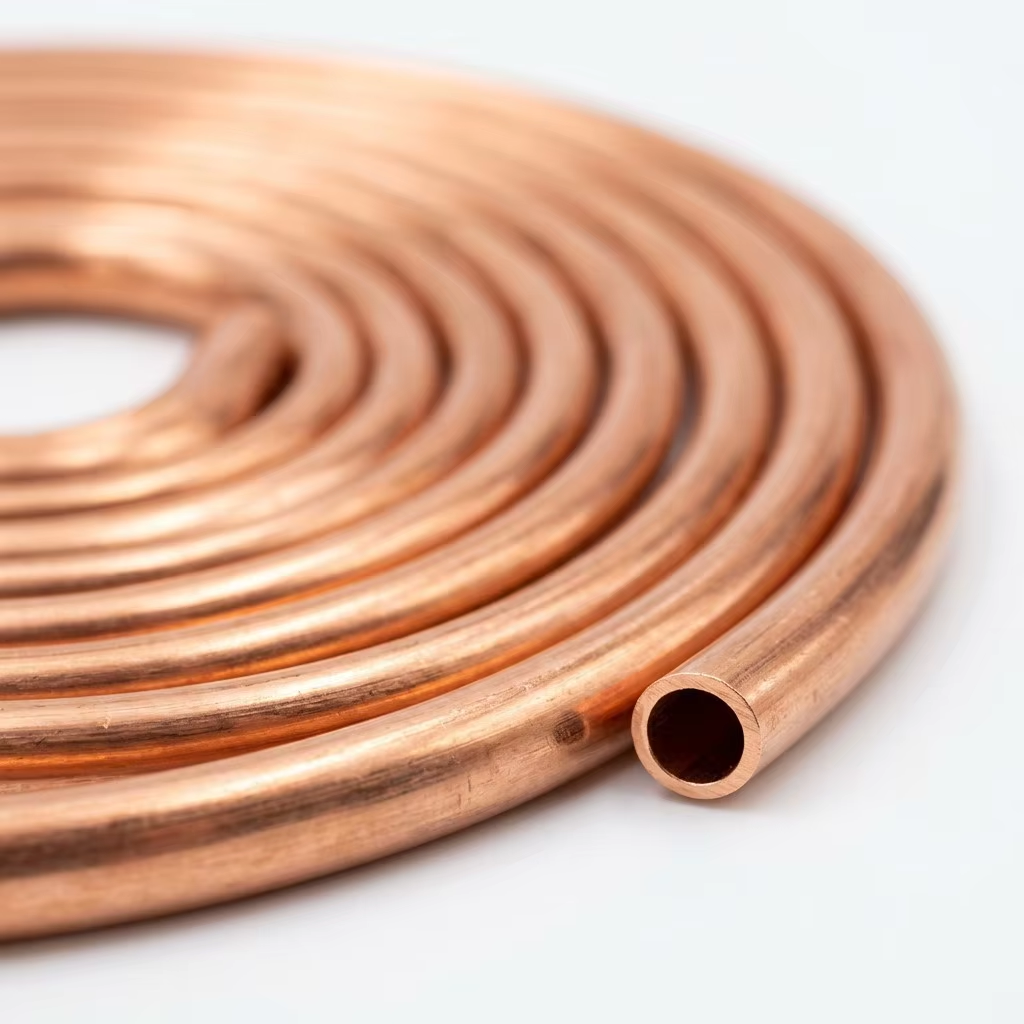
Pancake tekercs formátum: kompakt, könnyen kezelhető, nem csavarodik meg kibontáskor
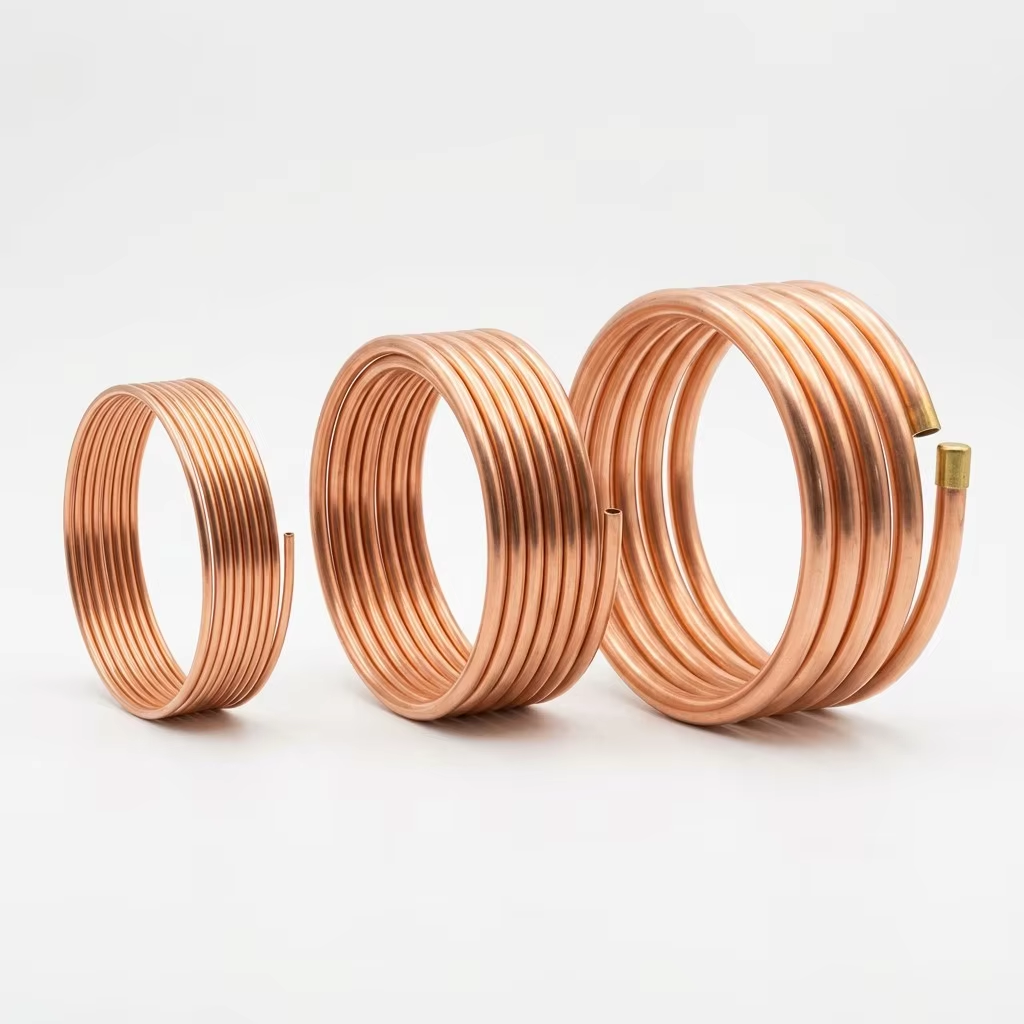
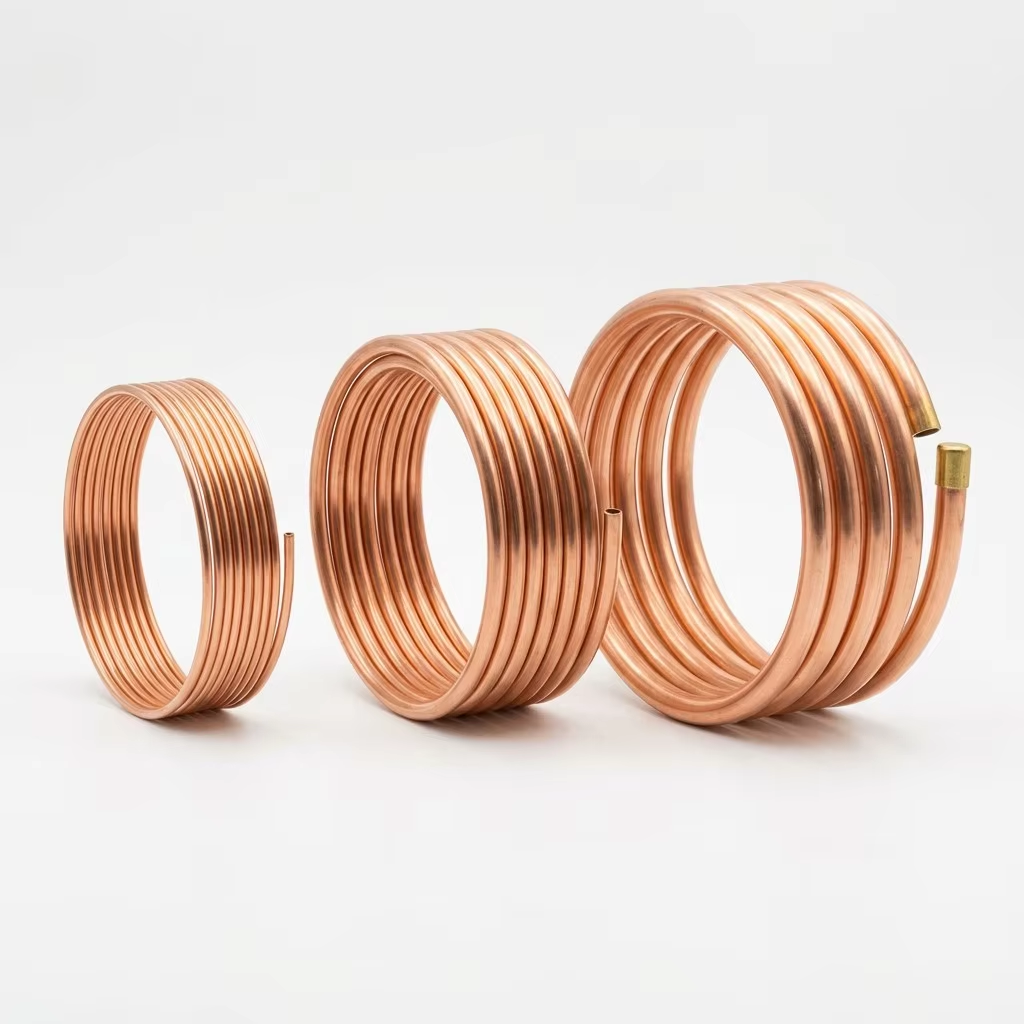
Minden szokásos átmérő: 1/4"–7/8" – lefedi az 1 HP-tól a 10 HP-ig terjedő teljesítménytartományt
MTC rendelkezésre áll EN 10204 3.1 szerint minden szállítmánnyal
Részletes leírás
Nem minden rézcső hűtőipari minőségű
A vízvezeték-szerelési és a hűtőipari rézcsövek fényképen hasonlóan néznek ki, de nem ugyanazt a terméket jelentik. A hűtőipari minőségű csövek szigorúbb mérettűréseket követelnek meg (ASTM B280 szabvány a vízvezeték-szerelési ASTM B88 szabvány helyett), más tisztítási és szárítási eljáráson mennek keresztül, és a hűtőközeg-körben uralkodó magasabb nyomásra és alacsonyabb hőmérsékletre vannak méretezve. A vízvezeték-szerelési cső használata légkondicionáló rendszerben nedvességet, maradék olajat és oxidréteget juttat a körbe – mindezek lerontják a kompresszorolaj minőségét, eltömítik a kapilláris csöveket, és csökkentik a rendszer hatékonyságát. Termékünk kifejezetten hűtőipari célra készült. Ezt a megfelelő anyagtanúsítvány is igazolja, amely minden tekercs szállítmányával együtt érkezik.
A pancake tekercs előnyei
A palacsintas tekercsek laposan tárolhatók és szállíthatók – egy tekercs egy dobozban, palettán egymásra rakva, így minimális raktárterületet igényelnek. A helyszínen a tekercs belülről kifelé bontódik ki torzulás nélkül, így a szerelő pontosan annyi hosszúságot húzhat ki, amennyire szüksége van, anélkül, hogy nehéz tekercset kellene megmozgatnia vagy küzdene a rugalmas visszaugrással egy egyenes szakasz csomójából. A lapos tekercs geometriája miatt a cső természetes, enyhe görbülettel jön elő, nem emlékezve arra, hogy dobokra tekerték – így engedelmesebben hajlítható és vezethető el a kábelcsatornákban és a falakon átvezetett nyílásokon keresztül.
Mit jelent valójában a „zsírtalanított és vízmentesített” kifejezés
A gyártás során a csőhúzás folyamata olajalapú kenőanyagokat használ, amelyek maradékot hagynak a belső felületen. Ha ezt az olajat nem távolítják el, akkor keveredik a hűtőközeggel és az észterolajjal a kompresszorban, savakat és iszapot képezve, amelyek károsítják a csapágyakat, eltömítik a szűrőket, és csökkentik a hőátadást. A zsírtalanítás során a cső belső felületét nyomás alatt oldószerrel vagy lúgos tisztítószerrel mossák ki addig, amíg a maradék olaj mennyisége 20 mg/m² alá nem csökken – ez a nemzetközi szabvány a hűtőcsövek tisztaságára. Ezután a szárítás forró levegős szárítóalagúton történik, amely eltávolítja az összes felületi nedvességet. Végül a csövet száraz nitrogénnel átöblítik, és mindkét végét levegőtől elzárt műanyag dugókkal zárják le. A cső belső felülete laboratóriumi tisztaságot őriz meg gyártó üzemünk padlójától a telepítési helyig.
C12200 — A megfelelő réz a hűtőközegvezetékekhez
A rézötvözet minősége döntő. A C12200 (amelyet az EN-szabványok szerint Cu-DHP-ként vagy DHP-rézként is megjelölnek) kis, szabályozott mennyiségű foszfort (0,015–0,040 %) tartalmaz, amely a olvadás és öntés folyamata során redukálószerként működik. A foszfor reakcióba lép a folyékony rézben maradó esetleges oxigénnel, megakadályozva a réz(I)-oxid-befogódások képződését, amelyek gyengítenék a cső falát, és idővel lyukacsos szivárgási útvonalakat hoznának létre. Az eredmény egy egységes falvastagságú, konzisztens szemcseszerkezetű cső, amely kiváló forraszthatósági tulajdonságokkal rendelkezik – a forraszanyag egyenletesen nedvesíti és áramlik a kapcsolat körül, így minden egyes forrasztás szivárgásmentes lesz.
Készen áll a kifordításra, hajlításra és forrasztásra
Egy szerelő háromféleképpen kezeli a rézcsövet: kifordítja a szervizcsapnál lévő mechanikai csatlakozásokhoz, meghajtja akadályok kikerülésére, és forrasztja az állandó illesztésekhez. A mi csöveinket lágy hőkezelésnek (O60, amit „lágy réz”-ként vagy „lágyított réz”-ként is ismernek) vetjük alá – elegendően lágyak ahhoz, hogy repedés nélkül kifordíthatók legyenek, elegendően nyújthatók ahhoz, hogy kézzel hajthatók legyenek anélkül, hogy a fal összeomlana, és elegendő szerkezeti szilárdságuk van ahhoz, hogy évtizedekig nyomás alatt is megtartsák a forrasztott illesztéseket. A piskóta formájú tekercs azt jelenti, hogy a csövek előre lágyítva érkeznek, és lágyak maradnak – nem keményednek meg a merev kötegből történő kiegyenesítés során.
Termékspecifikációk
Modell |
OD |
Falvastagság |
Tekercshossz |
Súly menetenként |
Működési nyomás |
MEGSEMMISÜLÉSI NYOMÁS |
Alkalmazható |
RB-CT-1407 |
1/4 hüvelyk (6,35 mm) |
0.7mm |
15M |
1.65kg |
6.5Mpa |
26,0 MPa |
Folyadékvezeték, 1 HP–5 HP |
RB-CT-1407L |
1/4 hüvelyk (6,35 mm) |
0.7mm |
30M |
3,30 kg |
6.5Mpa |
26,0 MPa |
Folyadékvezeték, nagydarabos |
RB-CT-3808 |
3/8 hüvelyk (9,52 mm) |
0,8 mm |
15M |
2,90 kg |
5,0 MPa |
20,0 MPa |
Szívócső, 1 HP–2 HP |
RB-CT-3808L |
3/8 hüvelyk (9,52 mm) |
0,8 mm |
30M |
5,80 kg |
5,0 MPa |
20,0 MPa |
Szívócső, tételben |
RB-CT-1208 |
1/2″ (12,7 mm) |
0,8 mm |
15M |
3.95kg |
3,7 MPa |
14,8 MPa |
Szívócső, 1,5 HP–3 HP |
RB-CT-1208L |
1/2″ (12,7 mm) |
0,8 mm |
30M |
7,90 kg |
3,7 MPa |
14,8 MPa |
Szívócső, tételben |
RB-CT-5809 |
5/8″ (15,88 mm) |
0,9mm |
15M |
5,60 kg |
3,3 MPa |
13,2 MPa |
Szívóvezeték, 3 LE–5 LE |
RB-CT-5809L |
5/8″ (15,88 mm) |
0,9mm |
30M |
11,20 kg |
3,3 MPa |
13,2 MPa |
Szívócső, tételben |
RB-CT-3410 |
3/4 hüvelyk (19,05 mm) |
1mm |
15M |
7,55 kg |
3,1 MPa |
12,4 MPa |
Szívó/visszavezető RF, 5 LE–8 LE |
GYIK
K1: Mit jelent a „pancake coil” (palacsintaszerű tekercs) kifejezés, és hogyan lehet kibontani?
V: A palacsintaszerű tekercs egy lapos, kör alakú tekercs, amelyet úgy tekercselnek fel, hogy a cső a belső részből jön ki. A kibontáshoz helyezze a tekercset vízszintesen a földre, azonosítsa a belső végét (címke vagy láthatóan a tekercs közepén), majd húzza felfelé és kifelé a csövet. Így természetes módon, a középpontból kibontja magát, anélkül, hogy torzulna. NE a földön gördítse a tekercset a kibontáshoz – ez csavart állapotot idéz elő a csőben, ami nehezebbé teszi a vezetést, és növeli a behajlás veszélyét. NE vágja el a rögzítő szalagokat, mielőtt megtalálja a belső végét, mert a tekercs ellenőrizhetetlenül kinyílik.
K2: Miért van a rézcső megpuhítva (lágy), nem pedig hidegen húzott?
A: A puha, lágyított rézcső (O60 keménység) kézzel is kifogásmentesen kibővíthető, meghajlítható és formázható szerszámokkal anélkül, hogy repedne vagy összeomlana a csőfal. A keményhúzott cső merev, és nem bővíthető vagy hajlítható kézzel anélkül, hogy előtte lágyítanák – ami égőt és szakértelmet igényel a helyszínen történő megfelelő végrehajtáshoz. Olyan helyszíni szereléseknél, ahol a szerelő mechanikus csatlakozásokhoz kibővíti a csővégeket, és a csövet akadályok kikerülésére hajlítja, a puha, lágyított cső az általánosan elfogadott megoldás. A keményhúzott csöveket főként egyenes, nyitott vezetékekhez használják kereskedelmi hűtőgépek géptermeiben, és nem alkalmasak elosztott légkondicionáló rendszerek helyszíni szereléséhez.
K3: Hogyan bőrítsem ki helyesen a csövet?
A: Megbízható 45°-os SAE-bővítés lépései: (1) Vágja le a csövet merőlegesen csővágóval, ne fűrésszel.
(2) Távolítsa el a forgácsot a vágott él belső és külső oldaláról.
(3) Húzza fel a bővítőanyát a csőre úgy, hogy a menet a vágott vég felé nézzen.
(4) Rögzítse a csövet a kúposító szerszám blokkjában úgy, hogy a cső vége a kúposító szerszám vállának vastagságával nyúljon ki (ellenőrizze a kúposító szerszám kezelési útmutatóját a pontos kinyúlás mértékéről).
(5) Kenje be vékony réteg hűtőközeg-olajjal a kúposító kúpot.
(6) Húzza meg a kúposító yoke-ot addig, amíg a szerszám alja teljesen a blokkhoz ér – ne húzza túl.
(7) Ellenőrizze: a kúpforma egyenletes, koncentrikus legyen, repedésmentes, és egyenletes érintkezési felülettel rendelkezzen. Gyakori hibák: elégtelen csőkinyúlás (kicsi kúpforma, amely szivárog), túlzott csőkinyúlás (túl nagy kúpforma, amely repedéseket okoz), illetve a cső élének nem megfelelő lekerekítése (a fémperem egyenetlen ülésfelületet eredményez).
K4: Hogyan kell réz-réz és réz-sárgaréz kötések forrasztását elvégezni?
A: Réz-réz kötésekhez: használjon foszforos réz forrasztópálcát (BCuP sorozat, pl. BCuP-2 vagy BCuP-3) – flux nem szükséges, mivel a foszfor önmagában működik fluxként a rézen. Melegítse egyenletesen az acélcsövet oxigén-acetilén lánggal (semleges láng), amíg a réz tompa vörös színűvé nem válik (kb. 700–800 °C), majd érintse hozzá a pálcát a kötéshez – a cső hője, nem a láng olvassza meg a töltőanyagot. Réz-sárgaréz kötésekhez (pl. cső és szervizcsap között): használjon ezüsttartalmú forrasztópálcát (legalább 15 % ezüstöt tartalmazó), megfelelő fluxszal együtt, mivel a foszfort tartalmazó pálcák rideg foszfidvegyületeket képezhetnek a sárgaréz felületén. A cső belső részét MINDIG száraz nitrogénnel kell átfolyni alacsony átfolyási sebességgel (1–3 L/perc) a forrasztás idején, hogy megakadályozza a réz-oxid lerakódás kialakulását a belső falon. Nitrogén nélküli átfolyás = fekete, pikkelyszerű oxid a cső belsejében = az egész hűtőközeg-kör megszennyeződése.
K5: Hogyan tároljam a fel nem használt rézcső tekercseket a helyszínen?
A: A gyári végkupakokat mindkét csővégén helyben kell tartani a felszerelés pillanatáig. A tekercseket beltéren vagy fedett helyen, a földtől emelve, az eredeti dobozukban kell tárolni. Ha egy tekercs részben fel van használva, az elnyitott végét azonnal újra le kell zárni az eredeti kupakkal vagy szalaggal – a csövet soha ne hagyja nyitva a környező levegőnek, különösen páratartalom-gazdag éghajlaton. A csőbe jutó nedvesség kondenzálódik, belső korróziót okozhat, illetve folyadékformájú vizet juttathat a hűtőközeg-körbe. Egy trópusi éghajlaton éjszakára nyitva hagyott cső már annyi nedvességet tartalmazhat, hogy a vákuumozás után is problémákat okozzon.
 ONLINE


 EN