Короткий опис продукту
Преміум-мідна труба без швів, спеціально розроблена для систем холодильних та опалювальних/вентиляційних трубопроводів. Має високу чистоту, виняткову теплопровідність, високу стійкість до тиску та чудові антикорозійні властивості. Гладенька внутрішня поверхня зменшує опір потоку хладагенту й запобігає засміченням трубопроводу. Застосовується в широкому спектрі завдань: циркуляція хладагенту, теплообмін та з’єднання трубопроводів; ідеальна для кондиціонерів, морозильників, холодильних складів та OEM-проектів у сфері холодильної техніки.
Детальний опис продукту
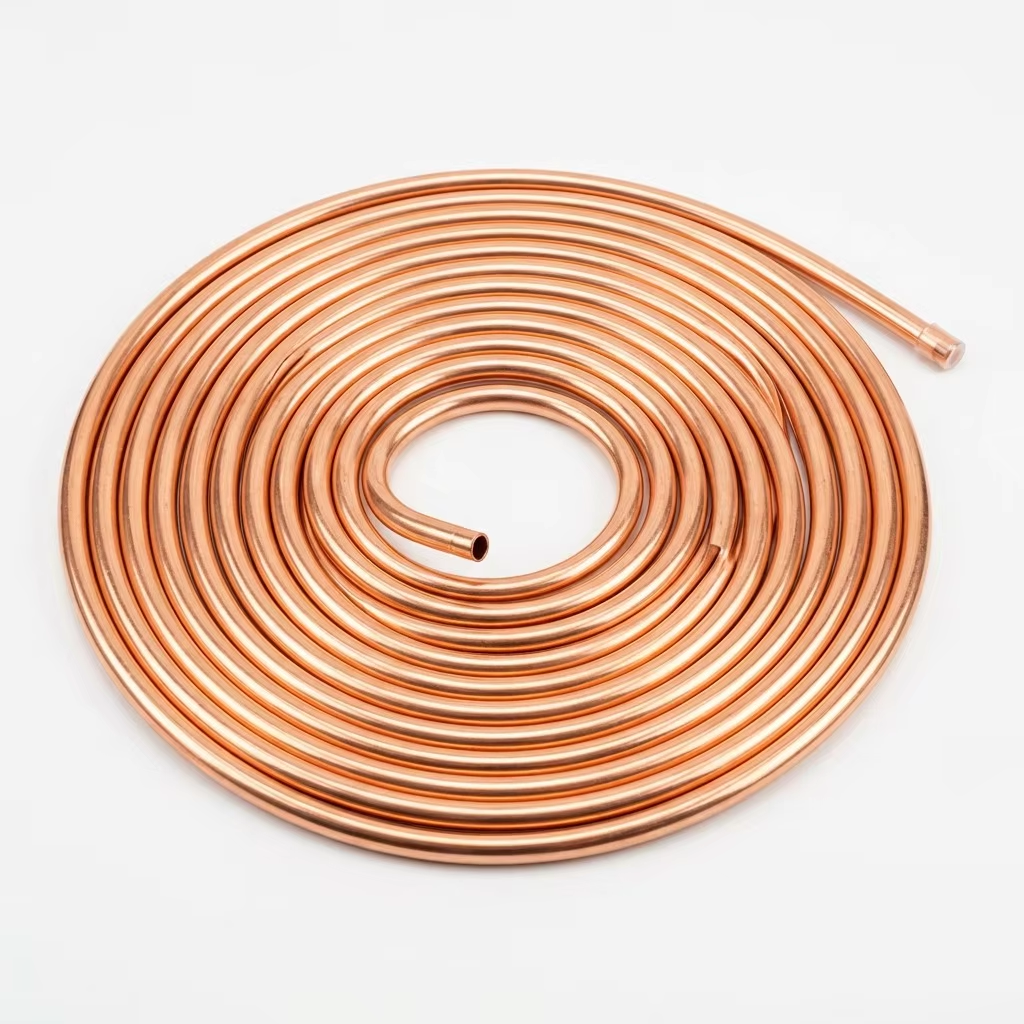
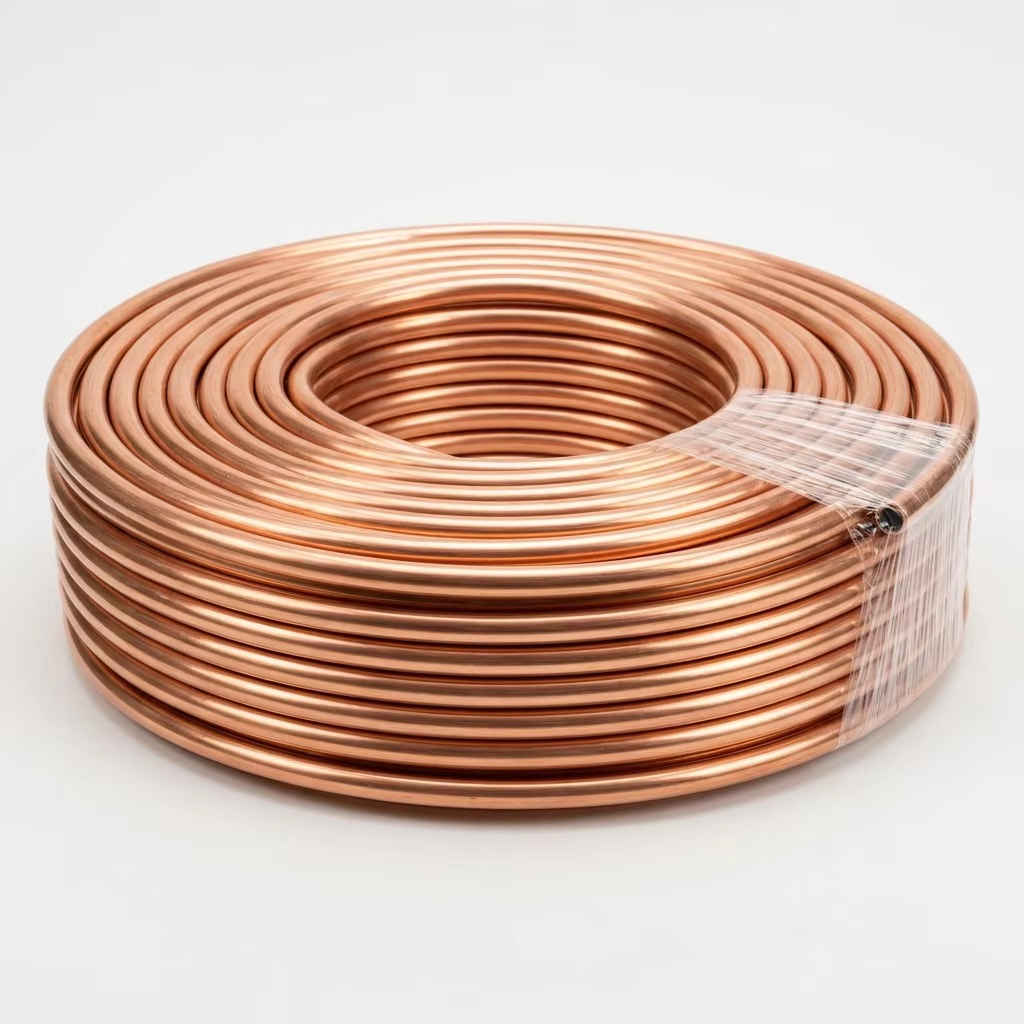
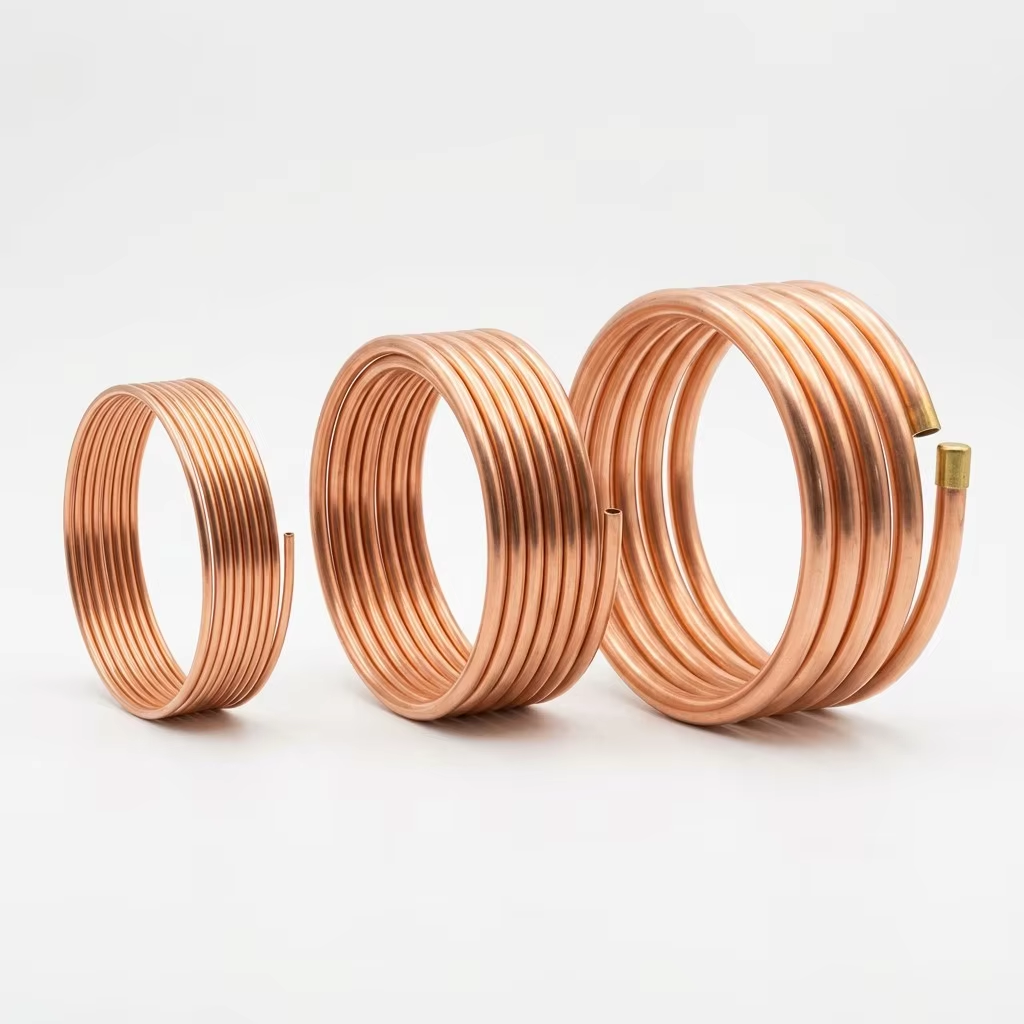
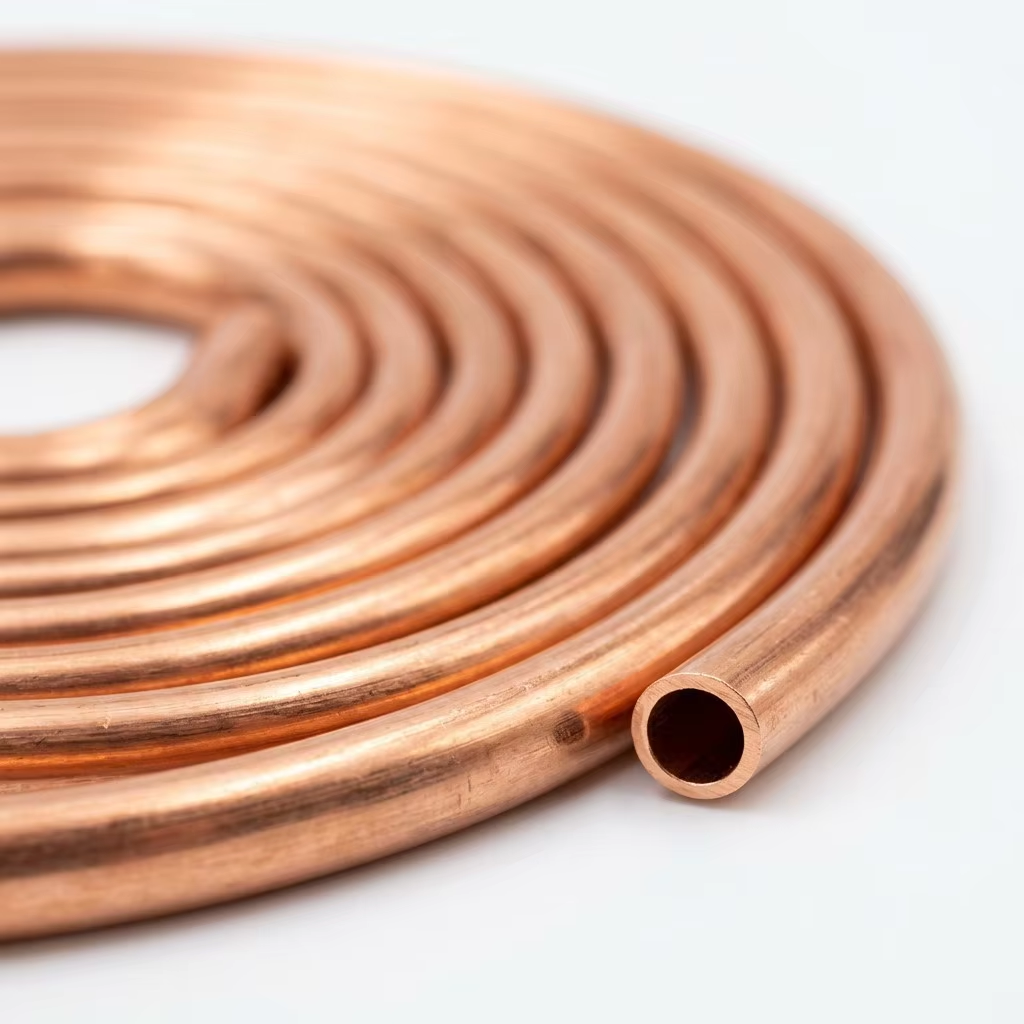
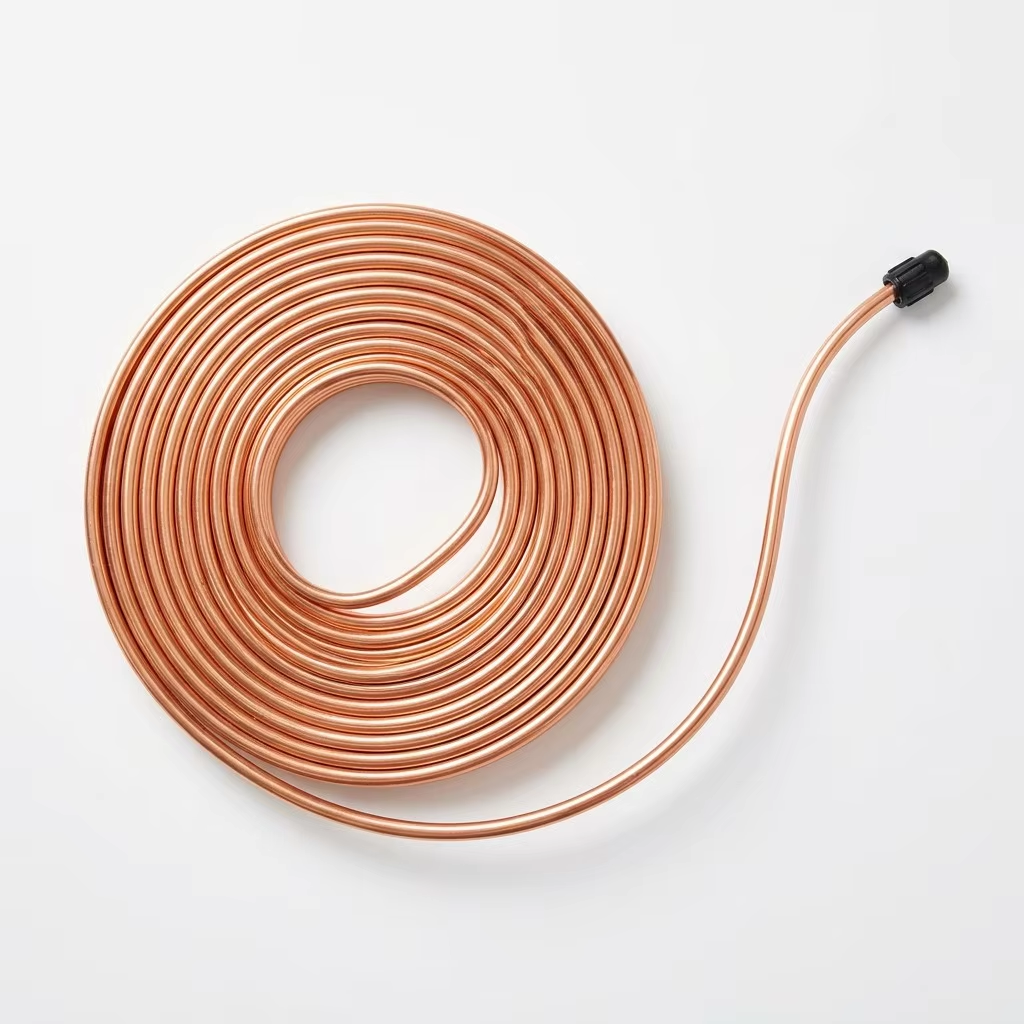
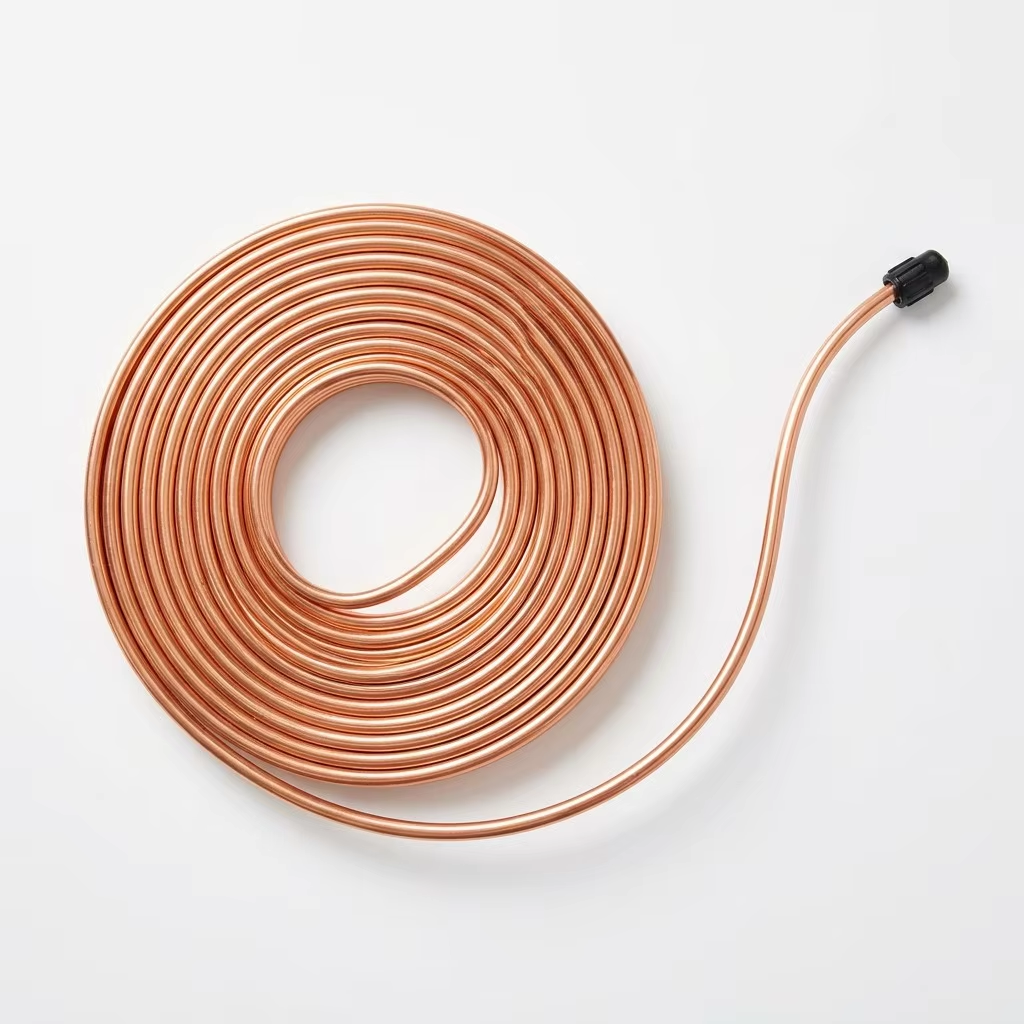
Це мідна трубка, яка з’єднує внутрішній та зовнішній блоки — шлях хладагенту між випарником та конденсатором. Виготовлена з електролітичної міді катодної чистоти 99,9 % (C12200 / Cu-DHP), трубка проколюється та холоднодеформується у безшовну прецизійну трубку відповідно до допусків ASTM B280. Кожна котушка піддається декапуванню для видалення мастила, що залишається після волочення (залишкове мастило перевіряється й має бути менше 20 мг/м²), сушиться в сушильному шафі, продувається сухим азотом та герметизується пластиковими заглушками на кінцях і обгортається поліетиленовою плівкою. Трубка надходить на об’єкт чистою, сухою й готовою до роботи — без необхідності промивання, без ризику забруднення й без повторних викликів. Продається у стандартних «панкейкових» котушках по 15 м та 30 м, доступна у всіх діаметрах для спліт-систем потужністю від 1 до 10 HP, систем VRF та комерційного холодильного обладнання.
Основні моменти
безшовна мідна трубка з фосфорним знешкодженням, чистота 99,9 %, марка C12200 — відповідає стандарту ASTM B280
Декапована та висушена: залишкове мастило <20 мг/м², внутрішня поверхня без вологи
Продута азотом та закрита заглушками — чиста й герметизована до моменту монтажу
Формат блинної котушки: компактна, зручна у роботі, розмотується без утворення петель
Усі стандартні діаметри: 1/4" до 7/8" — охоплюють потужність від 1 HP до 10 HP
Сертифікат MTC за EN 10204 3.1 надається з кожною партією
Детальний опис
Не всі мідні труби є трубами для систем холодильного обладнання
Мідні труби для водопровідних мереж та мідні труби для систем холодильного обладнання виглядають схоже на фотографії, але це різні продукти. Труби для систем холодильного обладнання виготовлені зі строгішими допусками за розмірами (ASTM B280 порівняно з ASTM B88 для водопровідних труб), проходять інший процес очищення й дегідратації та розраховані на вищі тиски й нижчі температури в контурі хладагента. Використання водопровідних труб у системі кондиціювання повітря призводить до потрапляння вологи, залишкової оливи та оксидної плівки в контур — усе це погіршує якість мастила компресора, забиває капілярні трубки й знижує ефективність системи. Наші труби спеціально виготовлені для систем холодильного обладнання. Це вказано в сертифікаті матеріалу, який надається разом із кожною котушкою.
Переваги блинної котушки
Панкейкові котушки зберігають і транспортують у плоскому вигляді — одна котушка на коробку, укладені стопою на палету, що займає мінімальне складське простору. На місці робіт котушка розмотується зсередини назовні без закручування, тож монтажник може витягнути саме потрібну довжину, не борючись із важким барабаном чи спротивом пружного відскоку з пучка прямої довжини. Плоска геометрія котушки також означає, що труба виходить із неї з плавною природною кривиною замість «пам’яті» про намотування навколо барабана — вона легше гнеться й прокладається всередині кабель-каналів і крізь отвори в стінах.
Що насправді означає «дезжирене й дегідратоване»
Під час виробництва процес витягування труби використовує мастильні матеріали на основі олії, які залишають залишковий шар усередині отвору. Якщо його не видалити, ця олія змішується з хладагентом та естеровою олією в компресорі, утворюючи кислоти й шлам, що руйнують підшипники, забивають сітки-фільтри й знижують ефективність теплопередачі. Дегрізинг — це промивка внутрішньої поверхні труби розчинником або лужним чистящим засобом під тиском до тих пір, поки рівень залишкової олії не знизиться нижче 20 мг/м² — міжнародного стандарту чистоти труб для систем холодильного обладнання. Після цього відбувається дегідратація в тунелі гарячого повітря, де видаляється вся поверхнева волога. Нарешті, трубу продувають сухим азотом, а обидва її кінці закривають герметичними пластиковими заглушками. Внутрішня поверхня труби залишається стерильно чистою від нашого виробничого цеху до вашого місця монтажу.
C12200 — Правильна мідь для холодильних трубопроводів
Сплав міді має значення. C12200 (також позначається як Cu-DHP у європейських стандартах або DHP-мідь) містить невелику, контрольовану кількість фосфору (0,015–0,040 %), який виступає як розкислювач під час плавлення й лиття. Фосфор реагує з будь-яким залишковим киснем у розплавленій міді, запобігаючи утворенню включень оксиду міді (I), які ослаблюють стінку труби й з часом створюють мікропори, що призводять до протікання. У результаті отримують трубу з рівномірною товщиною стінки, однорідною зернистою структурою та відмінними характеристиками паяння: припій добре змочує поверхню й рівномірно розповсюджується навколо з’єднання, забезпечуючи герметичне паяне з’єднання щоразу.
Готовий до розгортання, згинання та паяння
Монтажник обробляє мідну трубу трьома способами: розширює її для механічних з’єднань на службовому клапані, згинає її, щоб обійти перешкоди, і паяє її для створення постійних з’єднань. Наша труба відпалена до м’якого стану (O60, також відома як «м’яка мідь» або «відпалена мідь») — достатньо м’яка, щоб розширюватися без утворення тріщин, пластична настільки, щоб згинатися ручним згинанням без сплющення стінок, і водночас має достатню міцність для утримання паяного з’єднання під тиском протягом десятиліть. Форма котушки-«панкейка» означає, що труба надходить уже відпаленою й залишається м’якою — без збільшення твердості внаслідок вирівнювання з жорсткого пучка.
Характеристики товару
Модель |
OD |
Товщина стінки |
Довжина у котушці |
Вага на котушку |
Робочий тиск |
ДАВЛЕННЯ РОЗРIVУ |
Підходить для |
RB-CT-1407 |
1/4″ (6,35 мм) |
0.7мм |
15М |
1.65кг |
6.5Mpa |
26,0 МПа |
Рідинна лінія, 1–5 к.с. |
RB-CT-1407L |
1/4″ (6,35 мм) |
0.7мм |
30м |
3,30 кг |
6.5Mpa |
26,0 МПа |
Рідинна лінія, оптом |
RB-CT-3808 |
3/8″ (9,52 мм) |
0.8мм |
15М |
2,90 кг |
5,0 МПа |
20,0 МПа |
Всмоктуюча лінія, 1 к.с. – 2 к.с. |
RB-CT-3808L |
3/8″ (9,52 мм) |
0.8мм |
30м |
5,80 кг |
5,0 МПа |
20,0 МПа |
Всмоктуюча лінія, оптом |
RB-CT-1208 |
1/2″ (12,7 мм) |
0.8мм |
15М |
3,95 кг |
3,7 МПа |
14,8 МПа |
Всмоктуюча лінія, 1,5 к.с. – 3 к.с. |
RB-CT-1208L |
1/2″ (12,7 мм) |
0.8мм |
30м |
7,90 кг |
3,7 МПа |
14,8 МПа |
Всмоктуюча лінія, оптом |
RB-CT-5809 |
5/8″ (15,88 мм) |
0,9мм |
15М |
5,60 кг |
3,3 МПа |
13,2 МПа |
Всмоктуюча лінія, 3–5 к.с. |
RB-CT-5809L |
5/8″ (15,88 мм) |
0,9мм |
30м |
11,20 кг |
3,3 МПа |
13,2 МПа |
Всмоктуюча лінія, оптом |
RB-CT-3410 |
3/4″ (19,05 мм) |
1мм |
15М |
7,55 кг |
3,1 МПа |
12,4 МПа |
Всмоктування/Випуск RF, 5–8 к.с. |
Часті запитання
Питання 1: Що означає «блиноподібна котушка» і як її розмотати?
Відповідь: Блиноподібна котушка — це плоска кругла котушка, намотана так, що трубка розмотується зсередини. Щоб розмотати: покладіть котушку горизонтально на підлогу, знайдіть внутрішній кінець (позначений ярликом або видимий у центрі котушки) і потягніть трубку вгору та назовні. Вона розмотається природно з центру без закручування. НЕ розмотуйте котушку, перекочуючи її по підлозі — це призведе до закручування трубки, що ускладнить її прокладання й збільшить ризик згинання. НЕ ріжте стяжки, доки не знайдете внутрішнього кінця, інакше котушка ривком розкриється.
Питання 2: Чому мідну трубку відпалюють (роблять м’якою), а не виготовляють методом холодного волочення?
A: М’яка відпалена мідь (твірність O60) може бути розширена, зігнута та оброблена ручними інструментами без утворення тріщин або сплющення стінки труби. Тверда накатана труба є жорсткою й не підлягає розширенню чи ручному згинанню без попереднього відпалу, для якого потрібна пальникова установка й відповідна кваліфікація, щоб правильно виконати цю операцію на місці. У полевих умовах, де монтажник розширює кінці труб для механічних з’єднань і згинає трубу, щоб обійти перешкоди, стандартним вибором є м’яка відпалена труба. Тверду накатану трубу використовують переважно для прямих, відкритих ділянок трубопроводу в комерційних холодильних машинних залах і вона не підходить для полевих монтажів спліт-систем кондиціонування повітря.
П3: Як правильно виконати розширення кінця труби?
A: Кроки для надійного SAE-розширення під кутом 45°: (1) Розріжте трубу рівно за допомогою спеціального труборізака, а не ножовкою.
(2) Зніміть заусінці з внутрішньої та зовнішньої частин зрізаного краю.
(3) Надіньте гайку розширення на трубу так, щоб різьба була спрямована до зрізаного кінця.
(4) Закріпіть трубку в інструменті для розгортання так, щоб кінець трубки виступав на товщину плечика матриці розгортання (для точної величини виступу зверніться до інструкції до вашого інструменту для розгортання).
(5) Нанесіть тонкий шар мастила для хладагента на конус розгортання.
(6) Затягніть важіль розгортання, поки матриця не дійде до упору в блок — не перетягуйте.
(7) Перевірте: розгортання має бути концентричним, без тріщин і з рівною контактною поверхнею. Поширені помилки: недостатній виступ трубки (занадто мале розгортання, що протікає), надмірний виступ трубки (занадто велике розгортання, що тріскається), відсутність зачистки країв (залишки заусенців створюють нерівну посадкову поверхню).
Питання 4: Як правильно паяти сполуки мідь–мідь та мідь–латунь?
A: Для з’єднань мідь–мідь: використовуйте припійний стрижень із фосфорної міді (серія BCuP, наприклад, BCuP-2 або BCuP-3) — додатковий флюс не потрібен, оскільки фосфор виступає як самоплинний флюс для міді. Рівномірно нагрійте трубу пальником оксиген-ацетиленовою сумішшю (нейтральне полум’я), поки мідь не набуде тьмяно-червоного кольору (приблизно 700–800 °C), потім торкніться стрижня до з’єднання — розплавлення припою має відбуватися за рахунок тепла труби, а не полум’я. Для з’єднань мідь–латунь (наприклад, труба–сервісний клапан): використовуйте припійний стрижень із срібного сплаву (мінімум 15 % Ag) разом із відповідним флюсом, оскільки стрижні, що містять фосфор, можуть утворювати крихкі фосфідні сполуки на межі з латунню. ПІД ЧАС ПАЙКИ ОБОВ’ЯЗКОВО ПРОПУСКАЙТЕ СУХИЙ АЗОТ УНУТРІШНЬОЮ ЧАСТИНОЮ ТРУБИ З НИЗЬКОЮ ШВИДКІСТЮ ПОТОКУ (1–3 Л/ХВ), ЩОБ ЗАПОБІГТИ УТВОРЕННЮ ОКСИДНОЇ ПЛІВКИ МІДІ НА ВНУТРІШНІЙ СТІНЦІ. БЕЗ ПРОПУСКАННЯ АЗОТУ = ЧОРНИЙ ЛУСКИЙ ОКСИД УСЕРЕДИНІ ТРУБИ = ЗАБРУДНЕННЯ ВСЬОГО ХОЛОДИЛЬНОГО КОНТУРУ.
П5: Як зберігати невикористані бухти мідної труби на об’єкті?
А: Залишайте заводські заглушки на обох кінцях трубки до моменту її встановлення. Зберігайте бухти в приміщенні або під навісом, не на землі, у оригінальному картонному пакуванні. Якщо бухта використовується частково, одразу ж закривайте відкритий кінець оригінальною заглушкою або стрічкою — не залишайте трубку відкритою для навколишнього повітря, особливо в вологих кліматах. Волога, що потрапляє всередину трубки, конденсується й викликає внутрішню корозію або вносить рідку воду в контур хладагенту. Трубка, залишена відкритою протягом ночі в тропічному кліматі, може вже містити достатньо вологи, щоб спричинити проблеми після вакуумування.
 EN
 ОНЛАЙН

