製品の簡単な説明
冷凍・空調配管システム向けに特別に設計されたプレミアムなシームレス銅管。高純度、優れた熱伝導性、高い耐圧性、および優れた耐食性を特長としています。内面が滑らかなので冷媒の流れの抵抗が少なく、配管の詰まりを防ぎます。冷媒の循環、熱交換、配管接続などに広く使用され、エアコン、冷凍機、冷蔵庫、冷凍倉庫などの冷凍空調機器や、OEMプロジェクトに最適です。
製品詳細説明
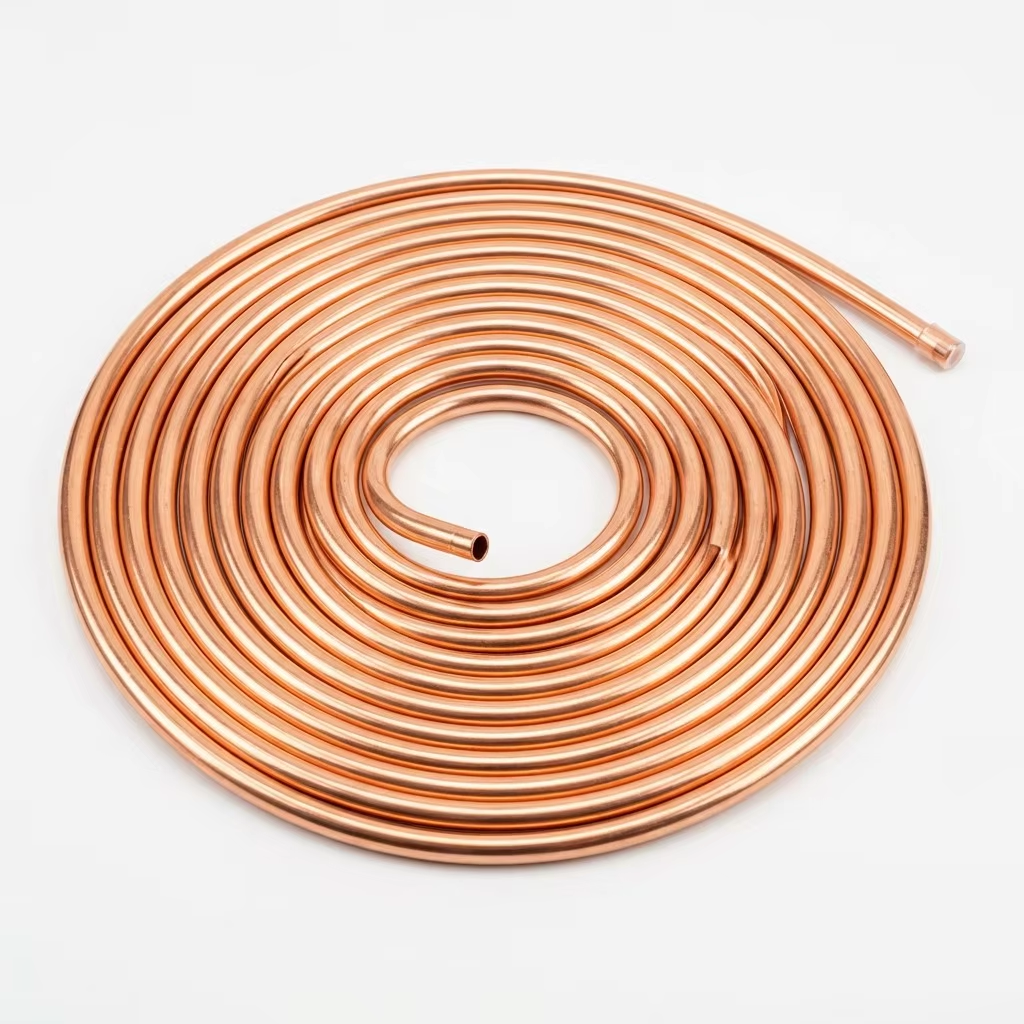
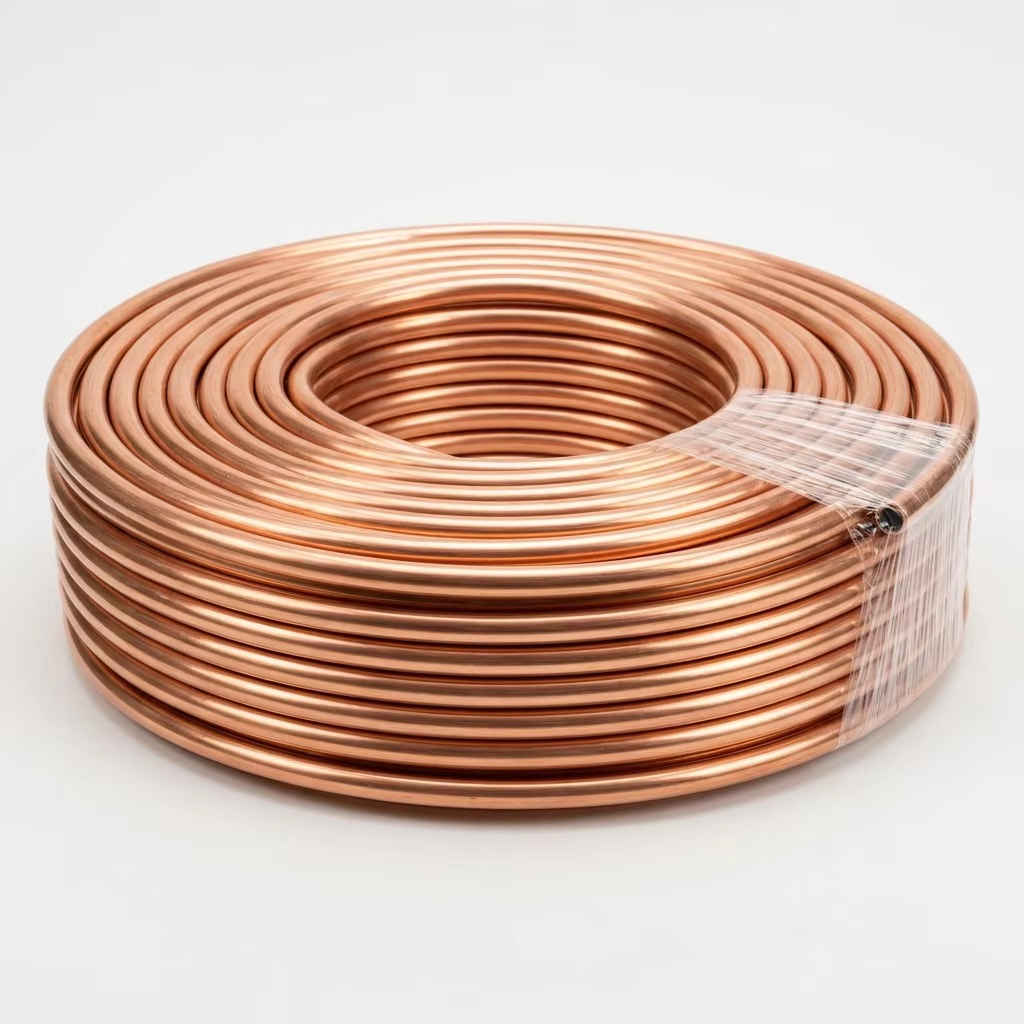
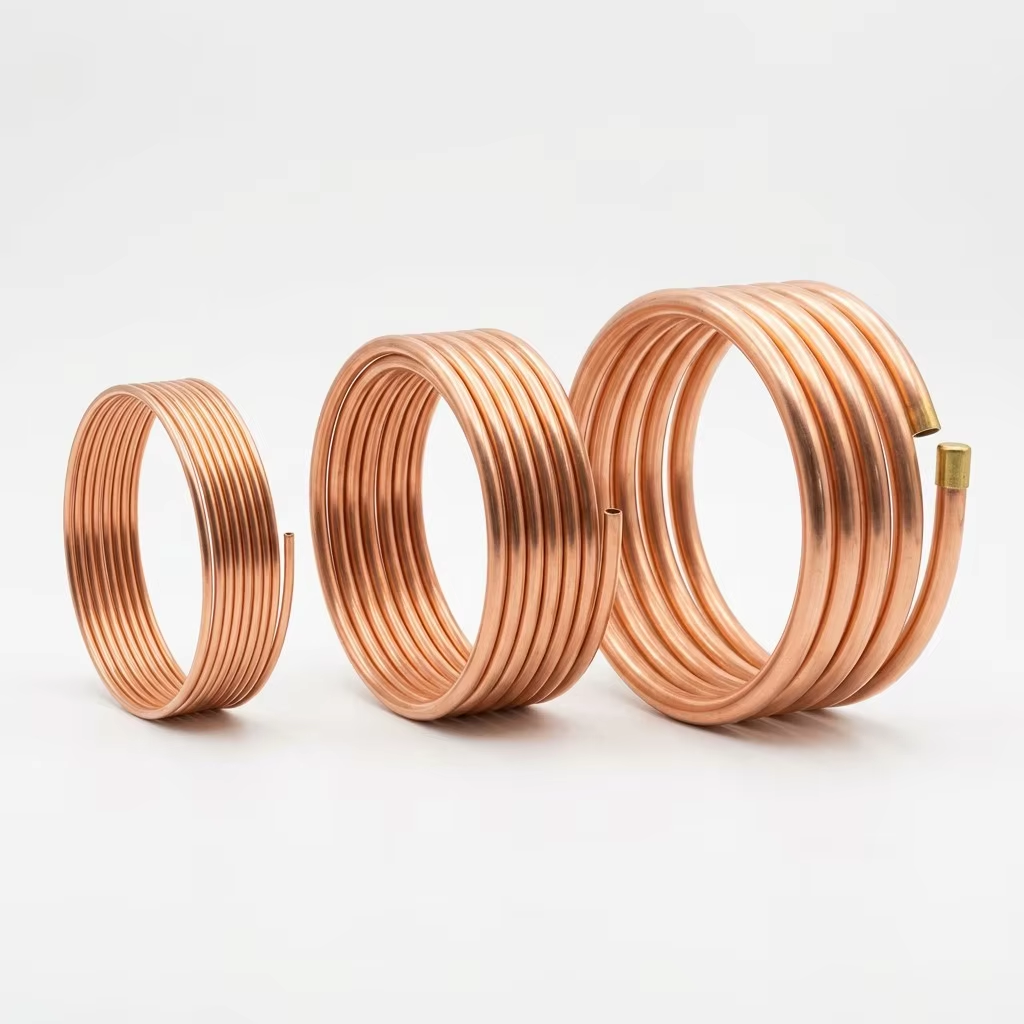
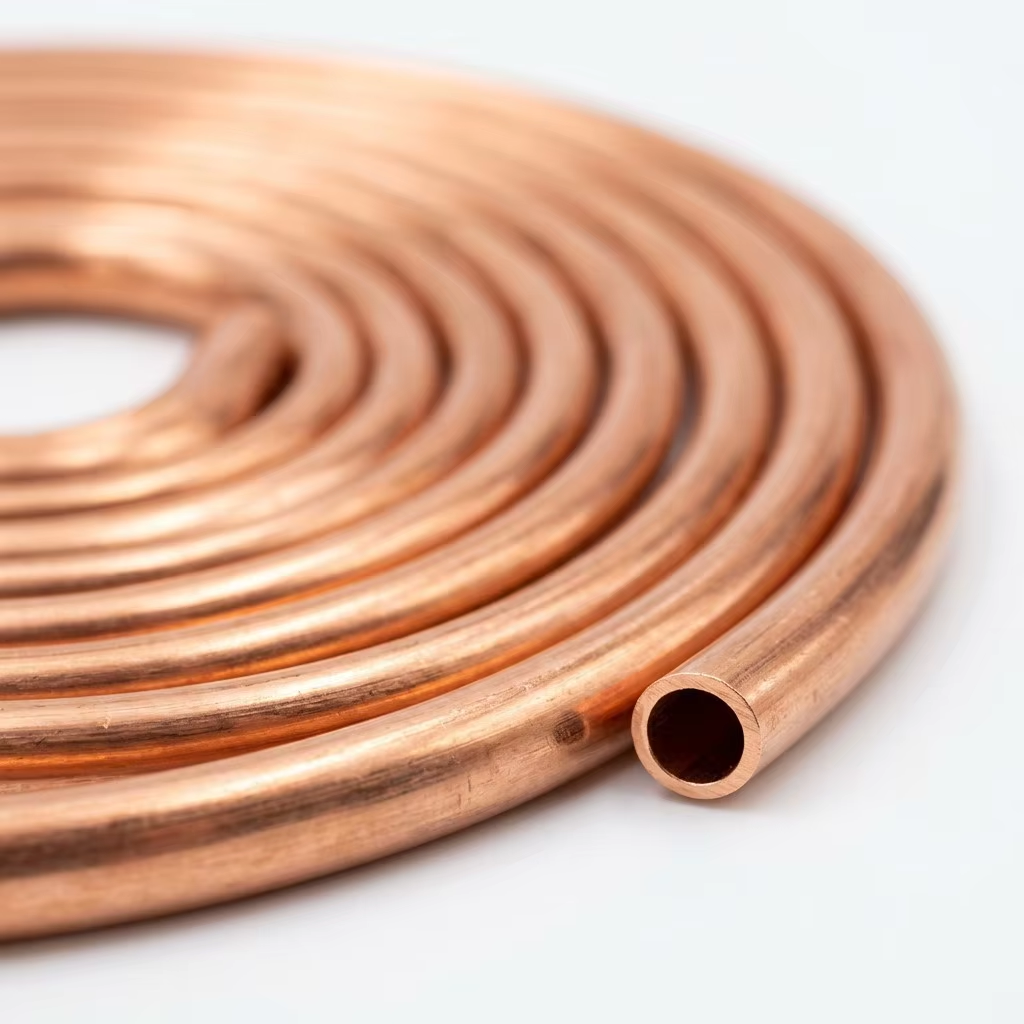
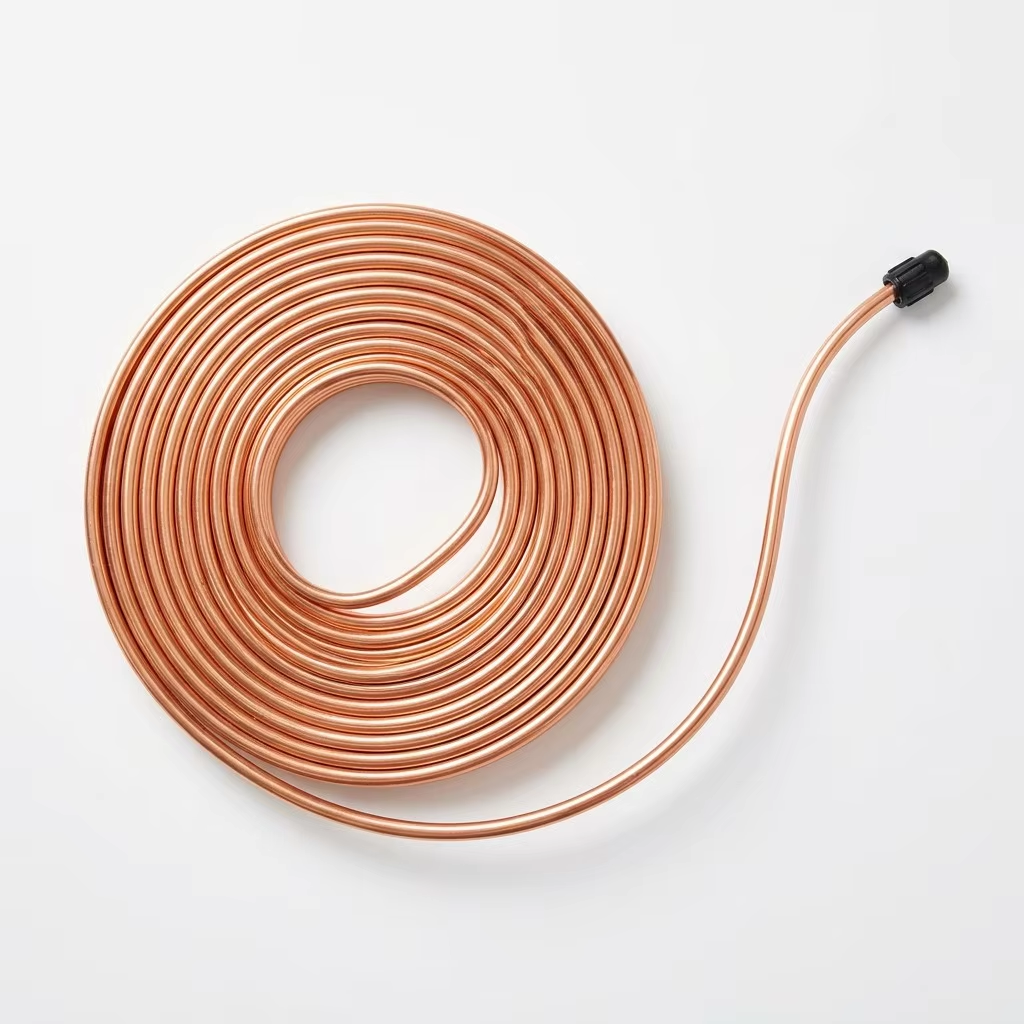
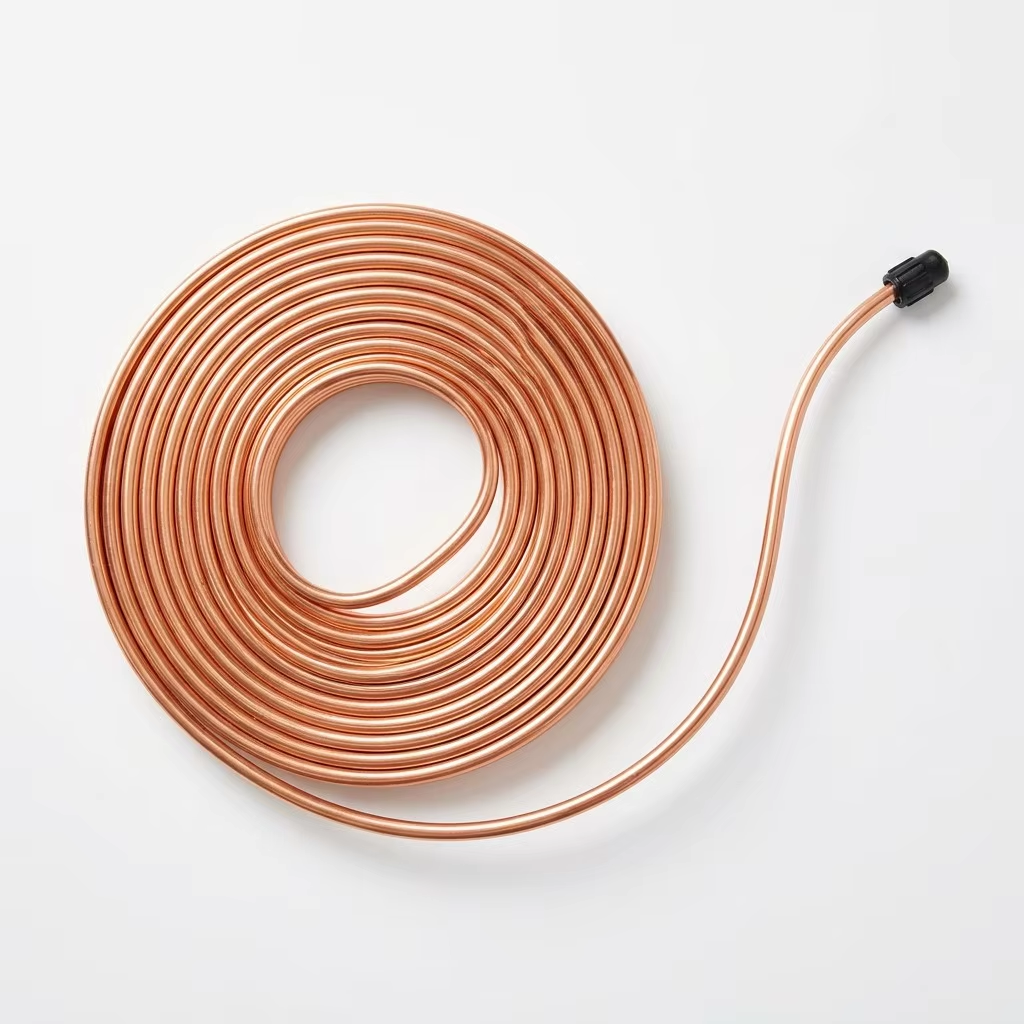
これは、室内機と室外機を接続する銅管であり、蒸発器と凝縮器の間を冷媒が流れる経路です。純度99.9%の電解銅カソード(C12200/Cu-DHP)を原料とし、ASTM B280規格に準拠した公差で穿孔・冷間引抜き加工を施して製造されたシームレス高精度チューブです。すべてのコイルは、引抜き工程で使用された潤滑油を除去するための脱脂処理(残留油量は20 mg/m²未満を確認)、乾燥オーブンによる脱水処理、乾燥窒素によるパージ、プラスチック製エンドキャップおよびポリエチレンフィルムによる密封を経て出荷されます。現場には、清潔・乾燥・即設置可能な状態で届きます——フラッシング不要、汚染リスクゼロ、再訪問も不要です。標準仕様として15mおよび30mのパンケーキコイルで販売されており、1HP~10HPの据置型・VRF・業務用冷凍空調システムに対応する全径サイズを取り揃えています。
重要 な 点
純度99.9%のC12200リン脱酸素シームレス銅管——ASTM B280適合
脱脂・脱水済み:残留油量20 mg/m²未満、内部は完全無水分
窒素パージ済み・エンドキャップ装着済み——設置時まで清潔・密封状態
パンケーキコイル方式:コンパクトで取り扱いやすく、ねじれやキレーキなしで展開可能
標準径全サイズ対応:1/4インチ~7/8インチ(1HP~10HPまでカバー)
すべての出荷にEN 10204 3.1準拠のMTC(材料試験証明書)を同封
詳細な説明
すべての銅管が冷凍用であるわけではない
給水管用銅管と冷凍用銅管は写真では似ていますが、まったく異なる製品です。冷凍用銅管は、より厳しい寸法公差(配管用ASTM B88に対し、冷凍用ASTM B280)が要求され、異なる洗浄・脱水工程を経ており、冷媒回路の高い圧力および低温に耐えるよう認証されています。給水管用銅管を空調システムに使用すると、回路内に水分、残留油分、酸化スケールが混入し、これらはすべてコンプレッサオイルの劣化、毛細管の詰まり、システム効率の低下を招きます。当社の銅管は、冷凍用途に特化して製造されています。これは、各コイルとともに同封される材質証明書にも明記されています。
パンケーキコイルのメリット
パンケーキコイルは平らな状態で保管・輸送が可能で、1個のコイルを1箱に収め、パレット上で積み重ねるため、倉庫の占有面積を最小限に抑えられます。現場では、コイルを内側から外側へとスムーズに展開できるため、作業者は重いリールを扱ったり、直線状に束ねられたチューブの反発(スプリングバック)と格闘することなく、必要な長さだけを正確に引き出すことができます。また、平らなコイル形状により、チューブはドラム巻き由来の「巻き癖」ではなく、自然なやさしいカーブを帯びた状態で現れるため、トランクや壁貫通部への配管・曲げ作業がよりスムーズに行えます。
『脱脂・脱水処理済み』とは?
製造工程において、チューブの引抜き加工には油性潤滑剤が使用され、内面に残留物が残ります。この油分が除去されないと、冷媒およびコンプレッサー内のエステルオイルと混ざり、酸やスラッジを生成し、ベアリングを腐食させたり、ストレーナーを目詰まりさせたり、熱伝達性能を低下させたりします。脱脂工程では、溶剤またはアルカリ系洗浄剤を加圧してチューブ内面に循環させ、残留油分を国際基準である20 mg/m²以下まで低減します(冷凍・空調用チューブの清浄度基準)。その後、高温空気乾燥トンネルで表面水分を完全に除去します。最後に、乾燥窒素ガスでチューブ内部をパージし、両端を気密性のプラスチックプラグで密封します。このようにして、当社工場出荷時からお客様の設置現場に至るまで、チューブ内面は実験室レベルの清浄状態を維持します。
C12200 — 冷媒配管に最適な銅
銅合金の種類が重要です。C12200(欧州規格ENではCu-DHP、またはDHP銅とも呼ばれる)は、溶製・鋳造工程において脱酸剤として機能する少量かつ厳密に制御されたリン(0.015~0.040%)を含んでいます。このリンは、溶融銅中に残留する酸素と反応し、管壁の強度を低下させ、長期的にはピンホール漏れを引き起こす原因となる酸化亜銅(Cu₂O)の生成を防ぎます。その結果、管は均一な肉厚と一貫した結晶構造を持ち、優れたろう付性を示します。ろう材は継手全体に均一に濡れ上がり、流れることで、常に確実な気密・液密ろう付けが実現されます。
フレーリング・曲げ・ろう付けに対応
設置業者は、銅管を3つの方法で取り扱います。サービスバルブでの機械的接続のためにフレア加工し、障害物を回避するため曲げ、永久的な継手のためにろう付けします。当社の銅管は、柔らかめの焼きなまし状態(O60、俗称「ソフト銅」または「焼きなまし銅」)に処理されており、フレア加工時に亀裂が入りにくく、手動ベンド工具で曲げても管壁がつぶれにくい十分な延性を持ち、さらに長期間にわたり圧力下でもろう付け継手を保持できる構造強度を備えています。パンケーキコイル形状のため、出荷時から既に焼きなまし済みで柔らかく、硬直した束状から伸ばす際の加工硬化も発生しません。
仕様情報
モデル |
外径 |
壁厚 |
コイル長さ |
コイルあたりの重量 |
使用圧力 |
破裂圧力 |
以下に最適 |
RB-CT-1407 |
1/4インチ(6.35mm) |
0.7mm |
15M |
1.65kg |
6.5Mpa |
26.0MPa |
液体制冷剤配管(1~5馬力用) |
RB-CT-1407L |
1/4インチ(6.35mm) |
0.7mm |
30M |
3.30kg |
6.5Mpa |
26.0MPa |
液体制冷剤配管(ロール巻き) |
RB-CT-3808 |
3/8インチ(9.52mm) |
0.8mm |
15M |
2.90kg |
5.0MPa |
20.0MPa |
吸気配管(1~2馬力用) |
RB-CT-3808L |
3/8インチ(9.52mm) |
0.8mm |
30M |
5.80kg |
5.0MPa |
20.0MPa |
吸気配管(バルク) |
RB-CT-1208 |
1/2インチ(12.7mm) |
0.8mm |
15M |
3.95kg |
3.7MPa |
14.8MPa |
吸気配管(1.5HP~3HP) |
RB-CT-1208L |
1/2インチ(12.7mm) |
0.8mm |
30M |
7.90kg |
3.7MPa |
14.8MPa |
吸気配管(バルク) |
RB-CT-5809 |
5/8インチ(15.88mm) |
0.9mm |
15M |
5.60kg |
3.3MPa |
13.2MPa |
吸気配管(3馬力~5馬力) |
RB-CT-5809L |
5/8インチ(15.88mm) |
0.9mm |
30M |
11.20kg |
3.3MPa |
13.2MPa |
吸気配管(バルク) |
RB-CT-3410 |
3/4インチ(19.05mm) |
1mm |
15M |
7.55kg |
3.1MPa |
12.4MPa |
吸引/排出用RF、5HP~8HP |
よくある質問
Q1:「パンケーキコイル」とはどのようなもので、どのように展開すればよいですか?
A:パンケーキコイルとは、チューブが内側から巻き出されるよう平らな円形に巻かれたコイルです。展開するには、まずコイルを地面に平らに置き、内側の端(タグで印がついているか、コイルの中心部から目視で確認できる)を見つけ、その端を上向き・外向きにゆっくり引き出します。これにより、ねじれることなく自然に中心から展開されます。コイルを地面に転がして展開するのは絶対に避けてください。そうするとチューブにねじれが生じ、配管が難しくなり、曲がりやすくなってしまいます。また、内側の端を特定する前に結束バンドを切らないでください。そうするとコイルが制御不能なほど勢いよくばらけてしまいます。
Q2:なぜ銅管は引抜き加工された硬質ではなく、焼きなまし(軟質)仕様なのですか?
A:軟質退火銅管(O60テンパー)は、手工具でフレア加工・曲げ・成形が可能であり、管壁が亀裂やつぶれを起こすことはありません。一方、引抜銅管は剛性が高いため、事前に退火処理を行わないとフレア加工や手による曲げができません。この退火にはバーナーと熟練した技術が必要であり、現場での正確な実施は困難です。現場施工において、設置作業者が機械式継手用に管端をフレア加工し、障害物を避けながら配管ルートを曲げる場合、標準的には軟質退火銅管が用いられます。引抜銅管は主に商業用冷凍機室における直線的・露出配管に使用され、据付型エアコンの現場施工には適していません。
Q3:正しいフレア加工の方法を教えてください。
A:信頼性の高い45°SAEフレアの手順:(1)パイプカッター( hacksawは不可)を用いて、管を垂直に切断します。
(2)切断面の内側および外側のバリを取り除きます。
(3)フレアナットを管に通し、ねじ山が切断面側を向くように装着します。
(4)フレア工具のブロックでチューブをクランプし、チューブ端面がフレアダイのショルダー厚さ分だけ突出するようにします(正確な突出量は、使用しているフレア工具の取扱説明書をご確認ください)。
(5)フレアコーンに冷媒用オイルを薄く塗布します。
(6)フレアヨークを締め付け、ダイがブロックに完全に当たるまで締めます。過剰に締め付けないでください。
(7)点検:フレアは同心であるべきであり、ひび割れがなく、均一な接触面を持つ必要があります。よくある誤り:チューブの突出量が不足(小さすぎて漏れを起こすフレア)、チューブの突出量が過剰(大きすぎてひび割れを起こすフレア)、バリ取りの未実施(バリにより不均一なシート面となる)。
Q4:銅同士および銅と真鍮の接合部をろう付するには、どうすればよいですか?
A:銅同士の接合には、リン含有銅ろう材(BCuPシリーズ、例:BCuP-2またはBCuP-3)を使用します。リンが自己フラックス作用を示すため、フラックスは不要です。酸素アセチレンバーナー(中性炎)でチューブ全体を均一に加熱し、銅が鈍い赤色に輝くまで(約700~800℃)温めます。その後、ろう材を接合部に当ててください。ろう材の溶融は、炎ではなくチューブ自体の熱によって行います。銅と真鍮の接合(例:チューブとサービスバルブ)の場合は、銀含有量15%以上の銀合金ろう材と、それに適したフラックスを使用してください。リン含有ろう材は真鍮界面でもろいリン化物を生成するため、使用してはいけません。必ずろう付け中に、乾燥窒素を低流量(1~3L/分)でチューブ内にパージしてください。これにより、チューブ内壁への酸化銅スケールの付着を防ぎます。窒素パージを行わないと、チューブ内部に黒い剥離性の酸化物が発生し、冷媒回路全体が汚染されます。
Q5:現場で使用しない銅管コイルをどのように保管すればよいですか?
A:設置直前まで、両端の工場出荷時キャップをチューブの両端に装着したままにしてください。コイルは、元の段ボール箱に入れた状態で、屋内または屋根付きの場所に地面から離して保管してください。コイルを一部使用した場合は、開口部をすぐに元のキャップ、またはテープで再密封してください。特に湿度の高い地域では、チューブを大気中に放置しないでください。チューブ内部に湿気が侵入すると、結露を起こし、内面の腐食を引き起こしたり、冷媒回路に液状の水分を混入させたりします。熱帯気候下でチューブを一晩放置しただけでも、真空引き後に問題を引き起こすほど十分な湿気を吸収してしまう可能性があります。
 オンライン


 EN