وصف موجز للمنتج
أنبوب نحاسي ممتاز بدون وصلات، مصمم خصيصًا لأنظمة أنابيب التبريد وتكييف الهواء. يتميز بنقاء عالٍ، وتوصيل حراري ممتاز، ومقاومة قوية للضغط، وأداء ممتاز في مقاومة التآكل. السطح الداخلي الأملس يقلل من مقاومة تدفق مادة التبريد ويمنع انسداد الأنابيب. يستخدم على نطاق واسع في دوران مادة التبريد، وتبادل الحرارة، وتوصيل الأنابيب، وهو مثالي لمشاريع المصنّعين الأصليين لمعدات مكيفات الهواء، والمجمدات، والمستودعات الباردة، ومعدات التبريد.
وصف منتج مفصل
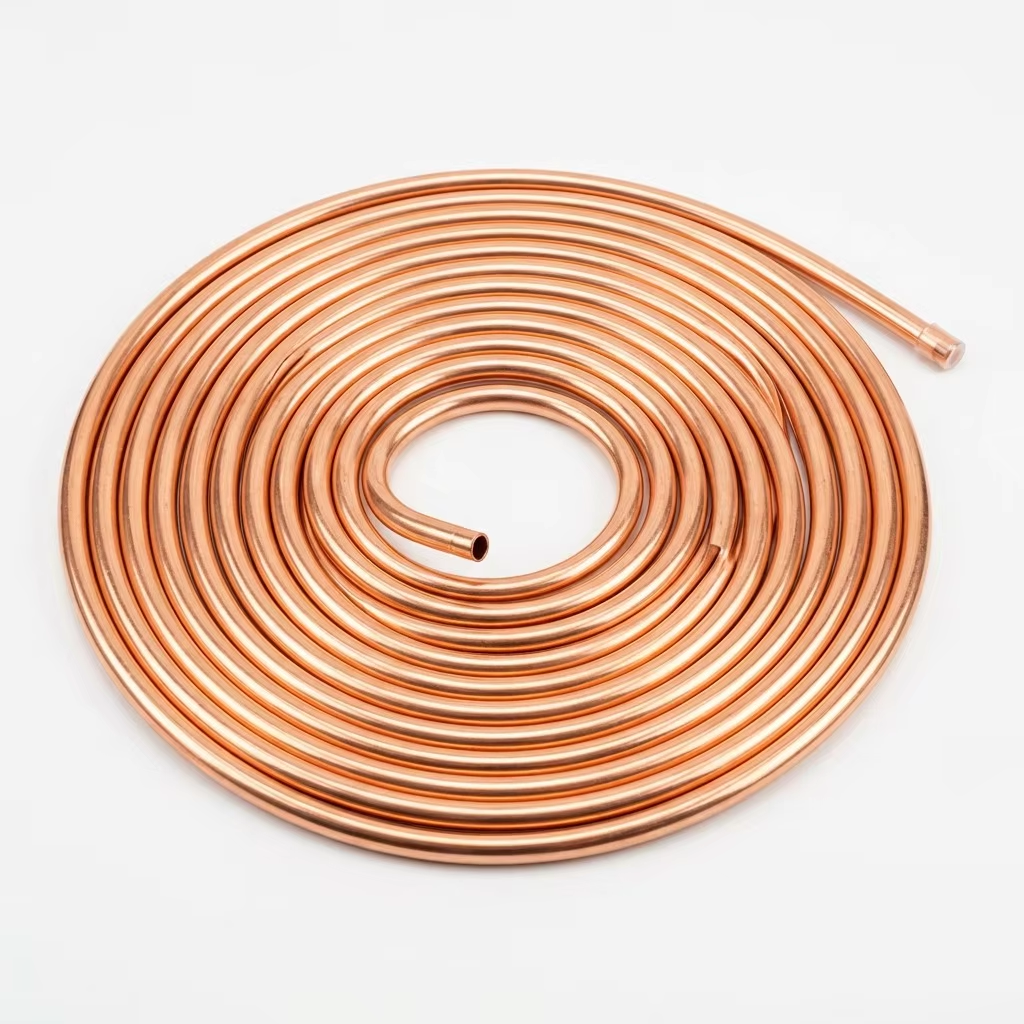
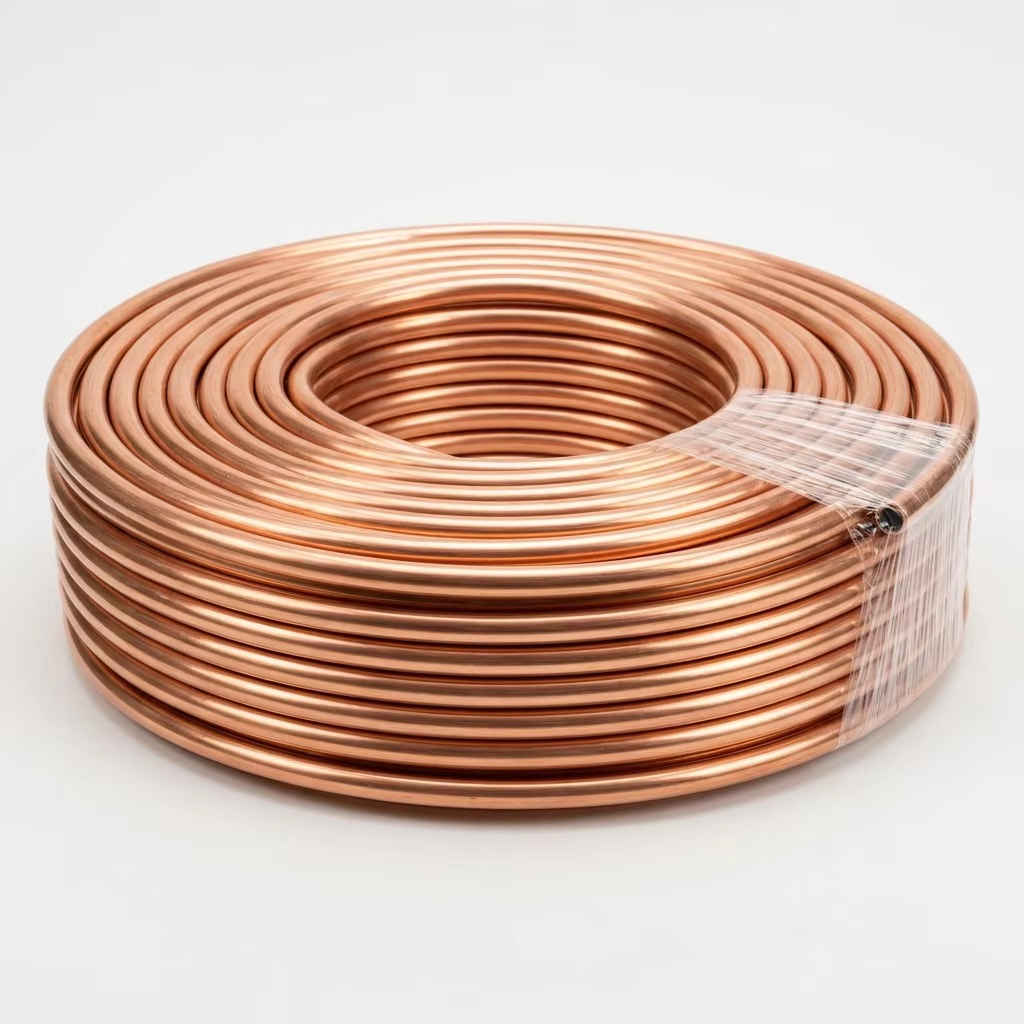
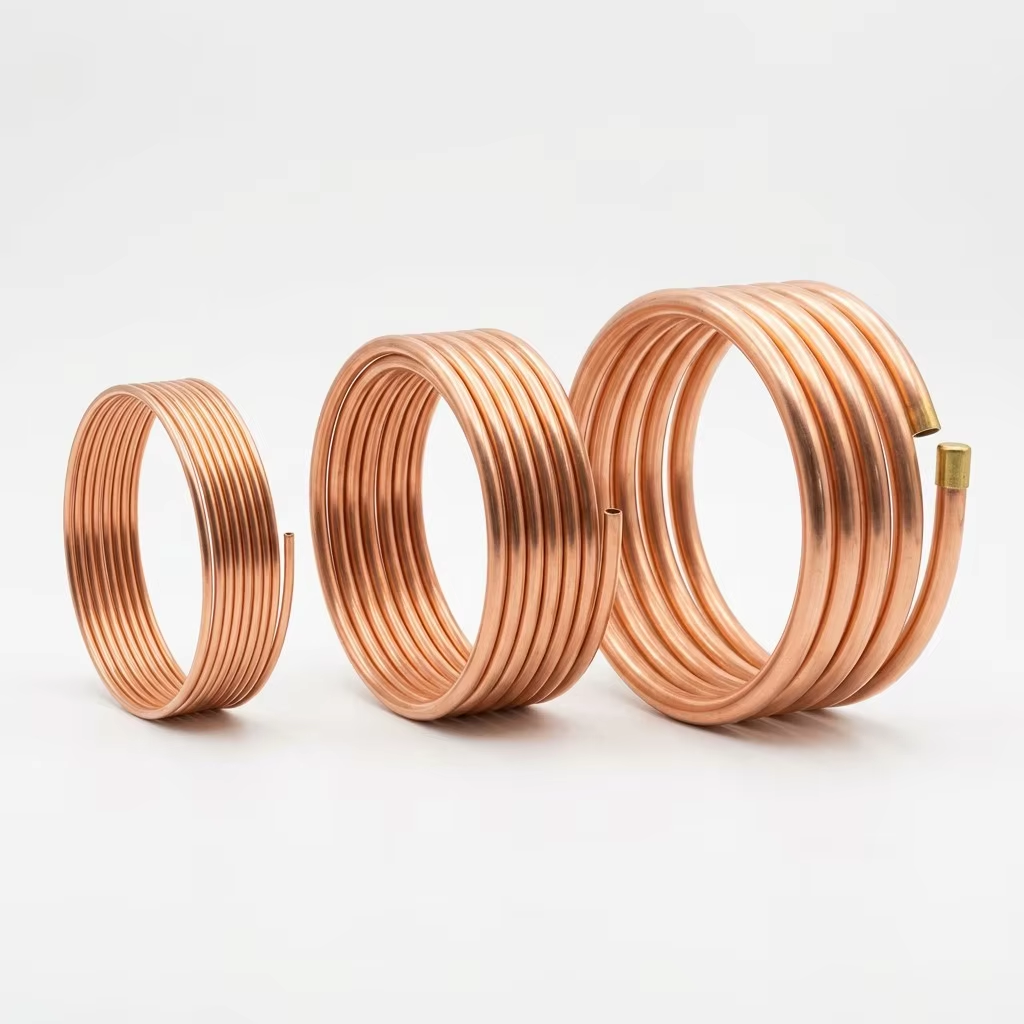
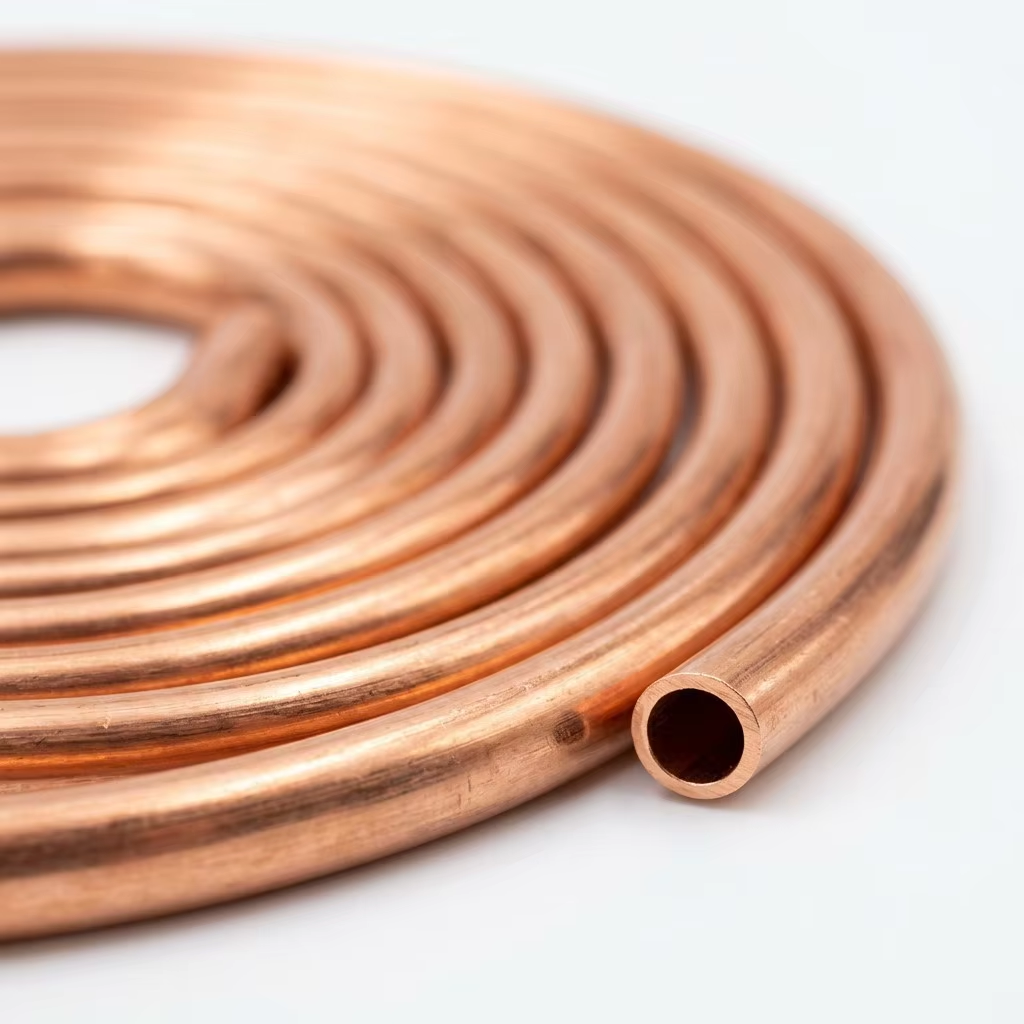
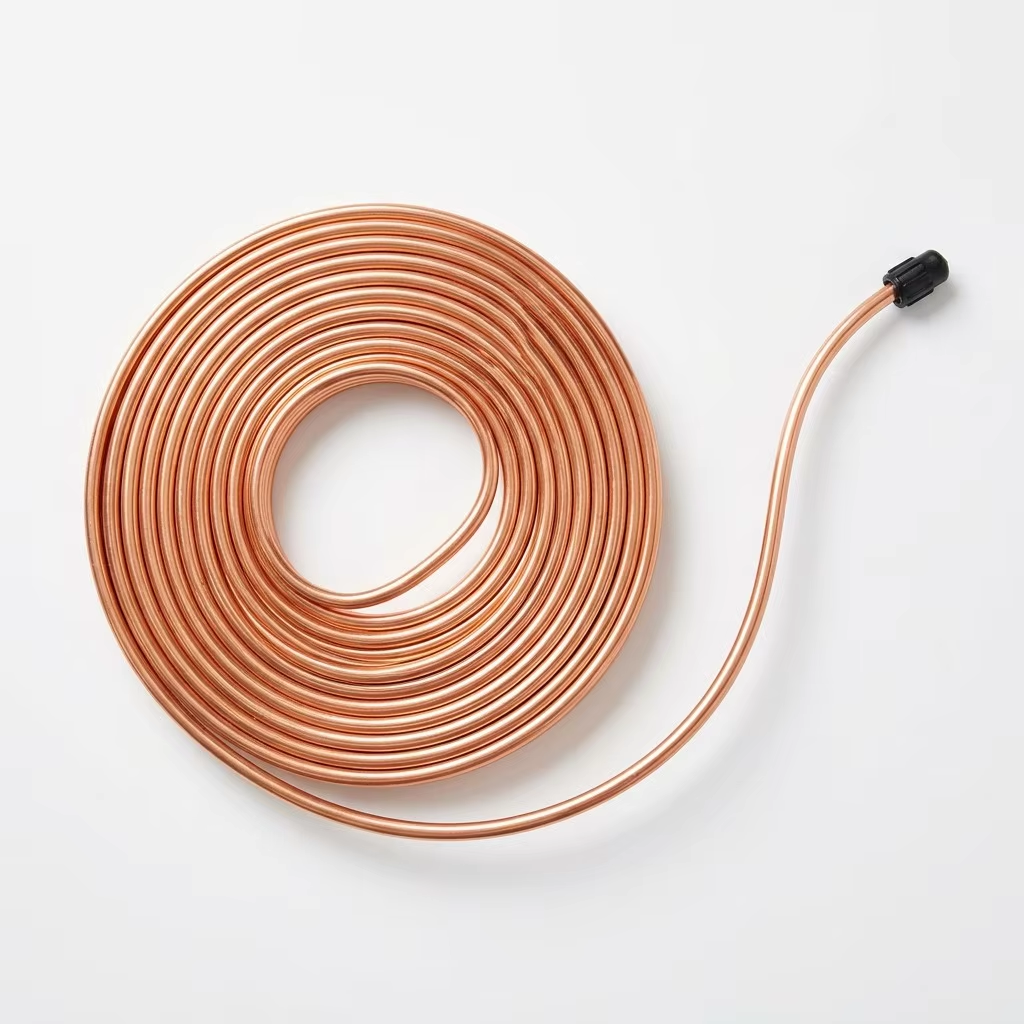
هذه أنبوبة نحاسية تربط بين الوحدة الداخلية والوحدة الخارجية — وهي مسار مادة التبريد بين المبخر والمكثف. وتُصنع الأنبوبة من قطب نحاسي كهربائي عالي النقاء بنسبة ٩٩,٩٪ (C12200 / Cu-DHP)، ثم تُثقب وتُسحب على البارد لتصبح أنابيب دقيقة بدون لحام وفقًا لمواصفات معيار ASTM B280. ويتم إزالة الشحوم من كل لفافة لإزالة مواد التشحيم المستخدمة أثناء السحب (ويُختبر الزيت المتبقي ليكون أقل من ٢٠ ملغ/م²)، ثم تُجفَّف في فرن تجفيف، وتُغمر بغاز النيتروجين الجاف، وتُغلق نهايتها بأغطية بلاستيكية وتُلف بغلاف من فيلم البولي إيثيلين. وتصل إلى موقع العمل نظيفة وجافة وجاهزة للتركيب مباشرةً — دون الحاجة إلى غسلها أو القلق من التلوث أو حدوث مشكلات تتطلب العودة للموقع. وتُباع باللفائف القياسية بطول ١٥ مترًا و٣٠ مترًا، وهي متوفرة بجميع الأقطار المناسبة لأنظمة التكييف المنفصلة والمتغيرة التدفق (VRF) وأنظمة التبريد التجارية ذات القدرة من ١ حصان إلى ١٠ أحصنة.
النقاط الرئيسية
نحاس خالص بنسبة ٩٩,٩٪ من نوع C12200 معزول بالفوسفور وأنابيبه بدون لحام — متوافقة مع معيار ASTM B280
خالية من الشحوم والرطوبة: الزيت المتبقي أقل من ٢٠ ملغ/م²، وباطنها خالٍ تمامًا من الرطوبة
مملوءة بغاز النيتروجين ومغلقة الأطراف — نظيفة ومختومة حتى وقت التركيب
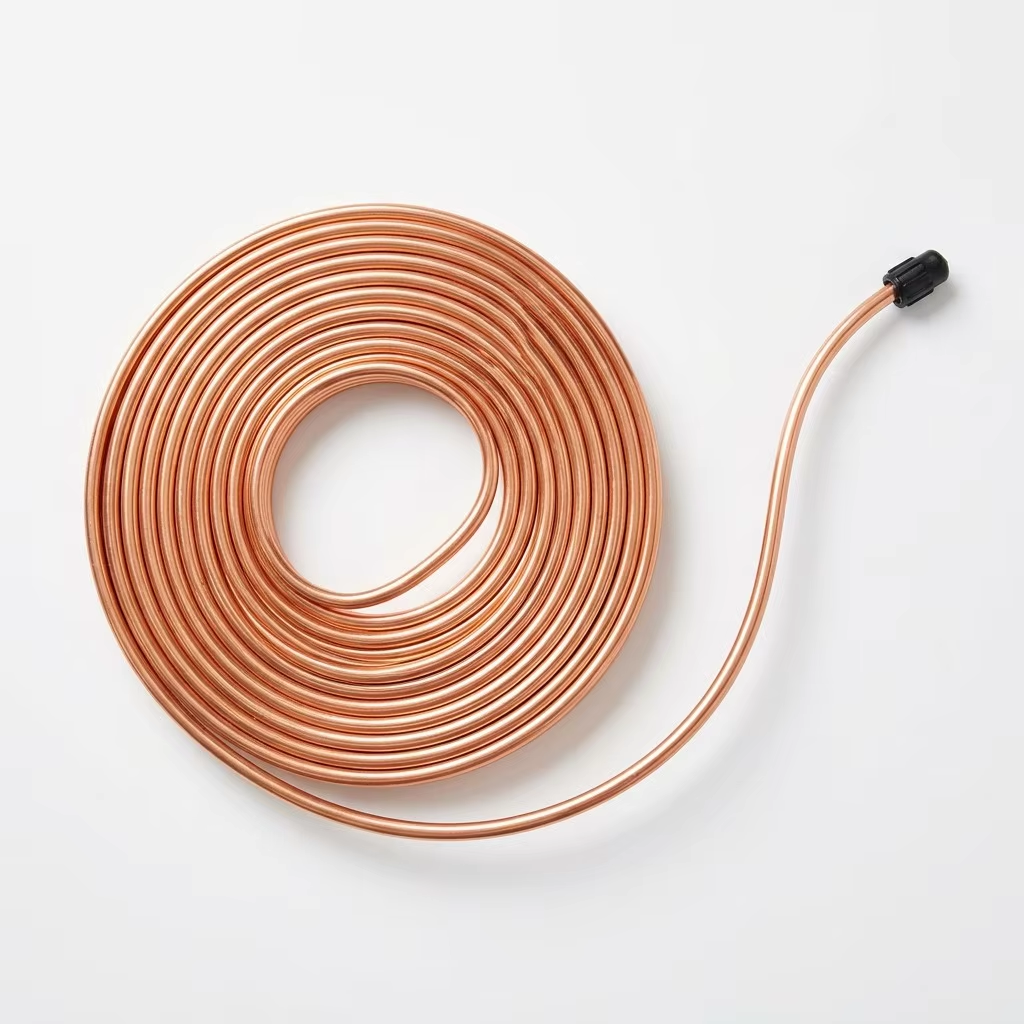
شكل لفافة البانكيك: مدمجة وسهلة المناورة، وتُفك دون أن تنثني أو تلتف
جميع الأقطار القياسية: من ١/٤ بوصة إلى ٧/٨ بوصة — تغطي نطاق القدرة من ١ حصان إلى ١٠ أحصنة
شهادة مطابقة المواد (MTC) متاحة وفق المعيار الأوروبي EN 10204 3.1 مع كل شحنة
وصف مفصل
ليست جميع أنابيب النحاس مناسبة للاستخدام في أنظمة التبريد
تبدو أنابيب النحاس المستخدمة في السباكة وأنابيب النحاس الخاصة بأنظمة التبريد متشابهة في الصور، لكنها ليست نفس المنتج. فأنابيب التبريد تخضع لمواصفات أدق من حيث الأبعاد (معيار ASTM B280 مقارنةً بمعيار ASTM B88 الخاص بالسباكة)، وتُنظَّف وتُجفَّف بعملية مختلفة، ومُصنَّفة لتحمل الضغوط الأعلى ودرجات الحرارة الأدنى في دوائر التبريد. أما استخدام أنابيب السباكة في نظام تكييف هواء فيؤدي إلى إدخال الرطوبة والزيوت المتبقية وطبقات الأكسيد في الدائرة — وكل ذلك يُضعف زيت ضاغط النظام، ويُسبب انسداد الأنابيب الشعرية، ويقلل كفاءة التشغيل. أنابيبنا مُصنَّعة خصيصًا لأنظمة التبريد، وهذا مذكور بوضوح في شهادة المادة المرفقة مع كل لفافة.
الميزة التنافسية للفافة البانكيك
تُخزَّن لفائف البانكيك وتُنقل مسطّحةً — لفافة واحدة في كل علبة، ومُرصوصة على البالتة، ما يشغل أقل مساحة ممكنة في المستودع. وفي موقع التركيب، تُفكّ اللفافة من الداخل إلى الخارج دون التواء، ما يسمح للمُركِّب بسحب الطول المطلوب بدقة دون عناءٍ مع بكرة ثقيلة أو مقاومة الانحناء العائد من حزمة مستقيمة. كما أن هندسة اللفافة المسطّحة تعني أن الأنبوب يخرج بانحناء طبيعي لطيف بدلًا من احتفاظه بذاكرة الالتفاف حول طبلية — وبالتالي ينثني ويُوجَّه بسهولة أكبر داخل القنوات الكهربائية وخلال اختراقات الجدران.
ما المقصود فعليًّا بعبارة «مُنظَّف وخالٍ من الرطوبة»
أثناء التصنيع، تستخدم عملية سحب الأنبوب مواد تشحيم مبنية على الزيت تترك رواسب داخل التجويف. وإذا لم تُزال هذه الرواسب، فإن الزيت يمتزج مع مادة التبريد وزيت الإستر في الضاغط، مكوّنًا أحماضًا ورواسب طينية تهاجم المحامل، وتُسدد المرشحات، وتقلل من كفاءة انتقال الحرارة. أما عملية إزالة الشحوم فتتم بغسل الجزء الداخلي للأنبوب بمذيب أو عامل تنظيف قاعدي تحت ضغطٍ حتى تنخفض كمية الزيت المتبقي إلى أقل من ٢٠ ملغ/م² — وهي العتبة القياسية الدولية لنقاء أنابيب التبريد. وبعد ذلك تليها عملية إزالة الرطوبة في نفق تجفيف بالهواء الساخن لإزالة كل الرطوبة السطحية. وأخيرًا، يُملأ الأنبوب بغاز النيتروجين الجاف، ويُغلق طرفاها بإحكام باستخدام سدادات بلاستيكية محكمة الإغلاق. وبذلك يظل الجزء الداخلي للأنبوب نظيفًا على مستوى المختبر من مصنعنا وحتى موقع التركيب الخاص بك.
C12200 — النحاس المناسب لخطوط التبريد
يهم نوع سبيكة النحاس. فسبيكة C12200 (والتي تُسمَّى أيضًا Cu-DHP وفق معايير EN، أو نحاس DHP) تحتوي على كمية صغيرة ومُحكَمة من الفوسفور (من ٠,٠١٥٪ إلى ٠,٠٤٠٪)، يعمل هذا الفوسفور كعامل إزالة للأكسجين أثناء عمليتي الصهر والصب. ويتفاعل الفوسفور مع أي أكسجين متبقي في النحاس المنصهر، ما يمنع تشكُّل شوائب أكسيد النحاس الأحادي التي قد تُضعف جدار الأنبوب وتُحدث مسارات تسرب على هيئة ثقوب دقيقة مع مرور الزمن. والنتيجة هي أنبوبٌ بسماكة جدار متجانسة، وبتركيب حبيبي منتظم، وبخصائص لحام لولبي ممتازة — إذ يبتلّ معدن الحشوة ويتدفَّق بشكل متساوٍ حول المفصلة، مما يضمن لحامًا لولبيًّا محكم الإغلاق في كل مرة.
جاهز للتوسيع، والثني، واللحام اللولبي
يتعامل المُركِّب مع أنبوب النحاس بثلاث طرق: يوسعه لتكوين وصلات ميكانيكية عند صمام الخدمة، ويُثنيه لتوجيهه حول العوائق، ويُلحامه لصنع وصلات دائمة. أنبوبنا مُسخَّن ليكتسب ليونةً عالية (الدرجة O60، وتُسمى أيضًا «النحاس اللين» أو «النحاس المسخَّن») — ليكون لينًا بما يكفي لتوسيعه دون تشقُّق، ومطيلًا بما يكفي لثنيه يدويًّا دون انهيار جدار الأنبوب، وذو متانةٍ كافيةٍ للحفاظ على وصلة اللحام تحت الضغط لعقودٍ عديدة. وشكل البكرة الحلزونية (البيضاوية) يعني أن الأنبوب يصل مُسخَّنًا مسبقًا ويظل لينًا — فلا يتصلب نتيجة تفكيك حزمةٍ صلبة.
مواصفات المنتج
الطراز |
OD |
سماكة الجدار |
طول البكرة |
الوزن لكل لفة |
الضغط العامل |
الضغط الانفجاري |
مناسب لـ |
RB-CT-1407 |
١/٤ بوصة (٦٫٣٥ مم) |
٠٫٧ مم |
15م |
1.65kg |
6.5Mpa |
26.0 ميغاباسكال |
خط السائل، من ١ إلى ٥ حصان |
RB-CT-1407L |
١/٤ بوصة (٦٫٣٥ مم) |
٠٫٧ مم |
30M |
٣٫٣٠ كجم |
6.5Mpa |
26.0 ميغاباسكال |
خط السائل، دفعي |
RB-CT-3808 |
٣/٨ بوصة (٩٫٥٢ مم) |
٠.٨ مم |
15م |
٢٫٩٠ كجم |
5.0 ميجا باسكال |
٢٠٫٠ ميجا باسكال |
خط الشفط، من ١ إلى ٢ حصان |
RB-CT-3808L |
٣/٨ بوصة (٩٫٥٢ مم) |
٠.٨ مم |
30M |
٥٫٨٠ كجم |
5.0 ميجا باسكال |
٢٠٫٠ ميجا باسكال |
أنبوب السحب، بالجملة |
RB-CT-1208 |
١/٢ بوصة (١٢٫٧ مم) |
٠.٨ مم |
15م |
٣,٩٥ كجم |
٣٫٧ ميجا باسكال |
١٤٫٨ ميجا باسكال |
أنبوب السحب، من ١٫٥ إلى ٣ حصان |
RB-CT-1208L |
١/٢ بوصة (١٢٫٧ مم) |
٠.٨ مم |
30M |
٧٫٩٠ كجم |
٣٫٧ ميجا باسكال |
١٤٫٨ ميجا باسكال |
أنبوب السحب، بالجملة |
RB-CT-5809 |
٥/٨ بوصة (١٥٫٨٨ مم) |
0.9مم |
15م |
٥٫٦٠ كجم |
٣٫٣ ميجا باسكال |
١٣٫٢ ميجا باسكال |
أنبوب السحب، ٣ حصان–٥ حصان |
RB-CT-5809L |
٥/٨ بوصة (١٥٫٨٨ مم) |
0.9مم |
30M |
١١٫٢٠ كجم |
٣٫٣ ميجا باسكال |
١٣٫٢ ميجا باسكال |
أنبوب السحب، بالجملة |
RB-CT-3410 |
٣/٤ بوصة (١٩٫٠٥ مم) |
1 ملم |
15م |
٧٫٥٥ كجم |
٣٫١ ميجا باسكال |
١٢٫٤ ميجا باسكال |
مُستَخلِص/متغيّر التردد، ٥ حصان إلى ٨ أحصنة |
الأسئلة الشائعة
السؤال ١: ما المقصود بمصطلح «ملفّ البانكيك» وكيف أفكّ لفّه؟
الجواب: ملفّ البانكيك هو ملفّ مسطّح دائري الشكل تُلفّ فيه الأنبوبة بحيث تخرج من المركز. ولإفلات اللفّة: ضع الملفّ مسطّحًا على الأرض، وحدّد الطرف الداخلي (وهو مُشار إليه عادةً بعلامة أو مرئي داخل مركز الملفّ)، ثم اسحب الأنبوبة لأعلى وللخارج. وبهذه الطريقة، ينفكّ الملفّ تلقائيًّا من المركز دون أن يلتفّ. ولا تحاول إفلات اللفّة عن طريق دحرجة الملفّ على الأرض — فهذا يُسبّب التفافًا في الأنبوبة يجعل تركيبها أصعب وتزداد احتمالية انثنائها. ولا تقطع الأربطة قبل تحديد الطرف الداخلي، وإلا فإن الملفّ سينفرج فجأةً دون سيطرة.
السؤال ٢: لماذا تُصنّع أنبوبة النحاس مُنقّاة (لينة) بدلًا من أن تكون مسحوبة بقوة؟
أ: النحاس المطري اللين (درجة التليين أو60) يمكن توسّعه وثنيه وتشكيله باستخدام الأدوات اليدوية دون أن يتشقق أو ينهار جدار الأنبوب. أما الأنبوب المُسحوب بقوة فهو صلب ولا يمكن توسّعه أو ثنيه يدويًّا دون تليينه أولًا، وهي عملية تتطلّب استخدام مشعل ومهارة لتنفيذها بشكل صحيح في الموقع. ولتركيبات الحقل التي يقوم فيها المُركِّب بتوصيع أطراف الأنبوب لربطها ميكانيكيًّا وثني الأنبوب لتخطّي العوائق، يُعدّ الأنبوب المطري اللين الخيار القياسي. أما الأنبوب المُسحوب بقوة فيُستخدم أساسًا في المسارات المستقيمة المكشوفة لأنابيب التبريد التجارية في غرف ماكينات التبريد، ولا يناسب تركيبات مكيفات الهواء المنفصلة في الحقل.
س3: كيف أُوسِّع الأنبوب بشكلٍ صحيح؟
ج: خطوات إنجاز توسّع موثوق بزاوية 45° وفق معيار SAE: (1) قصّ الأنبوب بشكل مربع باستخدام قاطع أنابيب، وليس منشارًا يدويًّا.
(2) إزالة الحواف الحادة من داخل وخارج حافة القصّ.
(3) تمرير صامولة التوسّع على الأنبوب مع توجيه الخيوط نحو طرف القصّ.
(٤) ثبت الأنبوب في قطعة أداة التوسيع بحيث يبرز طرف الأنبوب بمقدار سماكة كتف قالب التوسيع (راجع دليل أداة التوسيع الخاص بك لمعرفة مقدار البارز المطلوب بدقة).
(٥) طبّق طبقة رقيقة من زيت التبريد على مخروط التوسيع.
(٦) شد حامل التوسيع حتى تستقر القالب تمامًا على القطعة — ولا تشده أكثر من اللازم.
(٧) فحص النتيجة: يجب أن يكون التوسيع متمركزًا، خاليًا من الشقوق، وذو سطح تماس متجانس. والأخطاء الشائعة هي: بروز الأنبوب غير كافٍ (توسيع صغير يؤدي إلى التسرب)، وبُروز الأنبوب مفرط (توسيع كبير جدًّا يؤدي إلى التشقق)، وعدم إزالة الحواف الحادة (حيث تؤدي الحافة إلى سطح جلوس غير منتظم).
السؤال ٤: كيف ألحِم وصلات النحاس-إلى-النحاس والوصلات النحاسية-إلى-النحاس الأصفر؟
أ: بالنسبة للوصلات النحاسية-النحاسية: استخدم قضيب لحام نحاسي فوسفوري (سلسلة BCuP، مثل BCuP-2 أو BCuP-3) — ولا حاجة لأي مادة تذويب، لأن الفوسفور يعمل كعامل تذويب ذاتي على النحاس. سخّن الأنبوب بالتساوي باستخدام شعلة أوكسي-أسيتيلين (لهب متعادل) حتى يتوهّج النحاس بلون أحمر باهت (حوالي ٧٠٠–٨٠٠°م)، ثم لامس القضيب بالوصلة — فالحرارة المنقولة من الأنبوب، وليس من اللهب مباشرةً، هي التي تذيب المادة المالئة. أما بالنسبة للوصلات النحاسية-اللاصقة (مثل أنبوب إلى صمام خدمة): فاستخدم قضيب لحام سبيكي فضي (بحد أدنى ١٥٪ فضة) مع مادة تذويب مناسبة، لأن القضبان الحاوية على الفوسفور قد تكوّن مركبات فوسفيد هشّة عند واجهة اللاصقة. قُم دائمًا بتطهير الجزء الداخلي للأنبوب باستخدام غاز النيتروجين الجاف وبتدفق منخفض (١–٣ لتر/دقيقة) أثناء اللحام لمنع تكوّن طبقة أكسيد النحاس على الجدار الداخلي. عدم استخدام النيتروجين يؤدي إلى تكوّن أكسيد أسود متفتّت داخليًا، ما يلوث دائرة التبريد بأكملها.
س٥: كيف أخزّن لفات الأنبوب النحاسي غير المستخدمة في موقع العمل؟
أ: اترك أطراف الأنابيب المغلقة من المصنع في مكانها على كلا طرفي الأنبوب حتى لحظة التركيب. خزّن لفات الأنابيب داخل المباني أو تحت مظلّة، بعيدًا عن سطح الأرض، وفي علبها الأصلية. وإذا استُخدم جزءٌ من لفة أنابيب، فاغلِق الطرف المفتوح فورًا باستخدام الغطاء الأصلي أو شريط لاصق — ولا تترك الأنبوب مفتوحًا أمام الهواء المحيط، خاصةً في المناخات الرطبة. فالرطوبة التي تدخل الأنبوب ستتكثّف وتسبّب تآكلًا داخليًّا أو تُدخل ماءً سائلًا إلى دائرة التبريد. وقد تحتوي أنبوبة متروكة مفتوحة طوال الليل في مناخ استوائي بالفعل على كمية رطوبة كافية لتسبب مشاكل بعد عملية التفريغ.


 EN
 متصل